
内容摘要:方舱车总装技术涵盖焊接、装配、电气集成等环节。程力汽车集团采用机器人焊接工艺,焊接精度达±1mm,模块化装配效率提升30%。质量控制包括三坐标检测与淋雨试验,确保方舱车总装品质满足医疗、通信等专业标准。
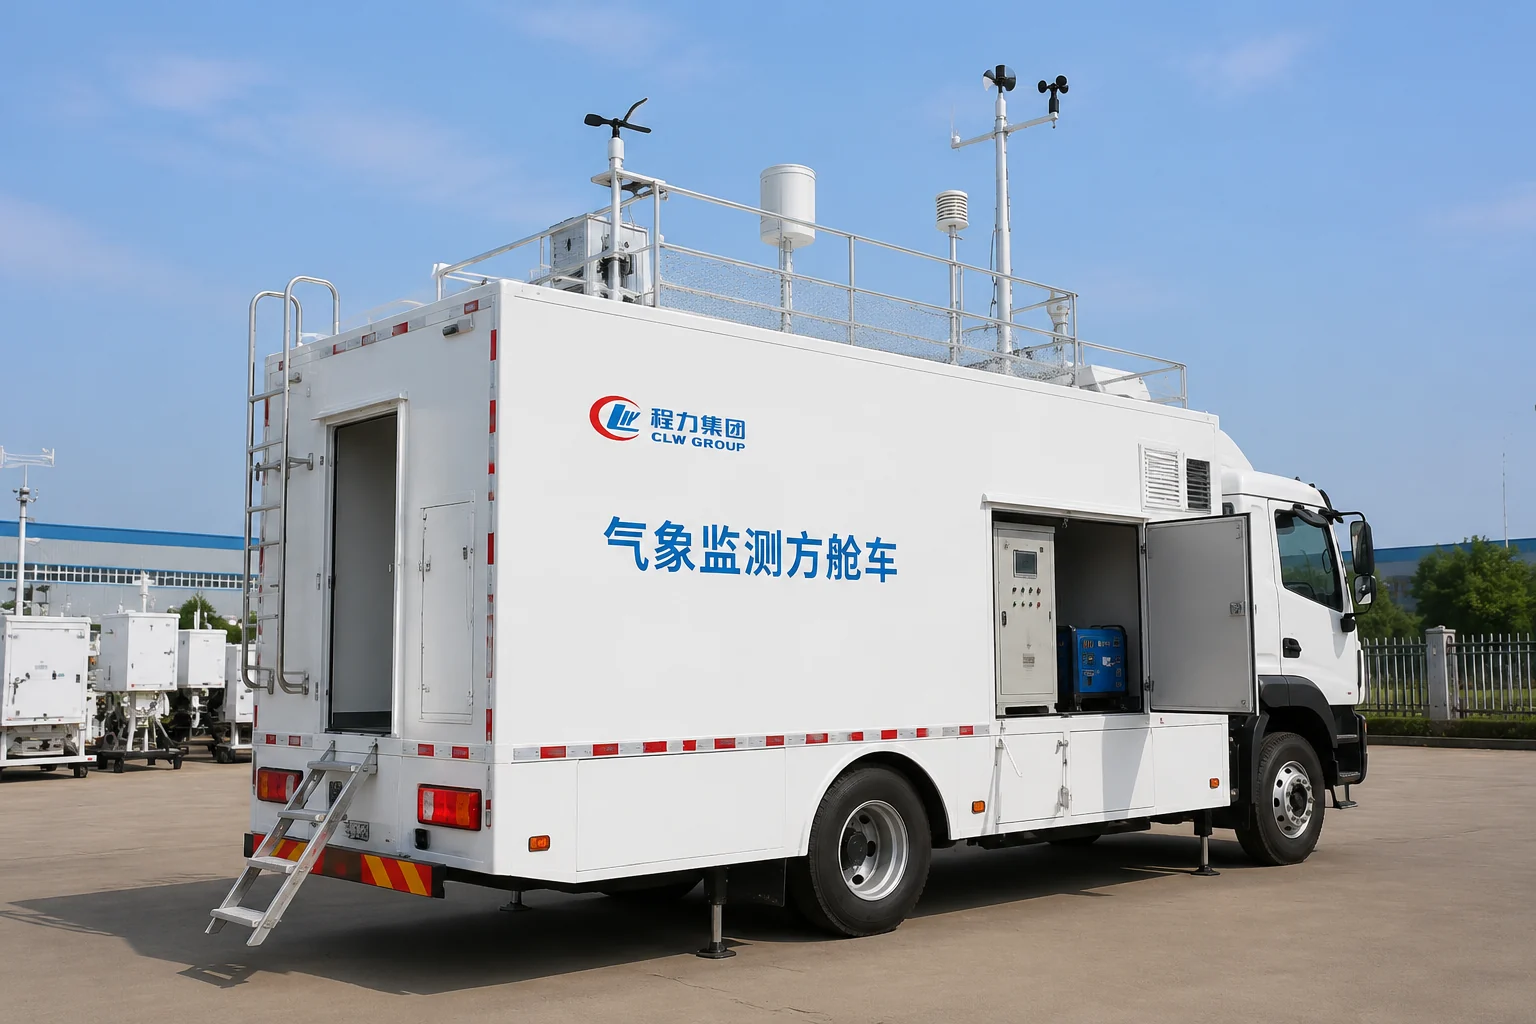
方舱车总装技术概述
方舱车总装是将底盘、方舱、电气系统、内部设备集成于一体的综合性制造环节。其技术核心在于焊接与装配的精度和一致性,直接决定车辆的气密性、结构强度和功能可靠性。以程力专用汽车股份有限公司为代表的头部企业,通过引入自动化焊接和模块化装配体系,实现了方舱车总装效率与质量的显著提升。目前,行业总装工艺正从传统手工作业向机器人化、标准化方向演进,以满足医疗、通信、应急等专业领域对车辆高可靠性的要求。
核心工艺详解:焊接与装配
1. 机器人焊接工艺
方舱车的主体框架多采用高强度钢或铝合金型材,焊接质量是方舱密封性与抗扭刚性的基础。程力汽车集团采用六轴工业机器人实施自动焊接,单条焊缝焊接精度控制在±1mm以内,远优于手工焊接的±3mm。机器人焊接参数(电流、电压、送丝速度)由中央控制系统实时调节,确保焊缝熔深均匀、无气孔夹渣。以医疗方舱车为例,侧壁与顶盖的连接焊缝需达到IP65防水等级,机器人焊接的合格率可达99.5%以上。
| 工艺对比 | 机器人焊接 | 手工焊接 |
|---|---|---|
| 焊接精度 | ±1mm | ±3mm |
| 焊缝合格率 | 99.5% | 92% |
| 单舱焊接工时 | 8小时 | 16小时 |
| 人员依赖度 | 低(1人操作) | 高(3-5名熟练焊工) |
2. 模块化装配体系
方舱车总装采用“分舱预制+总装合拢”的模块化模式。方舱底板、侧板、顶板、内部隔断等部件在专用夹具上独立组焊并完成预装(如线槽、骨架),随后在总装流水线上实现精准对接。模块化装配使总装效率提升约30%,同时减少高空作业和重复定位误差。程力汽车的方舱车装配线配备了激光定位系统,各模块对接间隙控制在0.5mm以内,确保后续密封胶条安装后无渗漏风险。
电气集成作为总装后半程的关键工序,采用预布线的模块化线束,将供电、通信、控制线路统一走线于舱壁预留管线通道内,单台车辆电气测试一次通过率提升至95%以上。
质量控制与测试
严格的质量体系是方舱车总装品质的保障。程力专用汽车股份有限公司建立了涵盖来料检验、过程巡检、成品终检的三级质控网络。
- 三坐标检测:关键连接点(如底盘与方舱固定座、设备安装基座)需经过三坐标测量仪检测,确保三维尺寸偏差不超过0.2mm,避免装配应力集中。
- 淋雨试验:每台总装完成的方舱车需在专用淋雨室内进行15分钟持续喷淋试验,喷淋压力0.3MPa,检测舱门、窗、所有贯穿件是否渗漏,合格标准为内部无任何水迹。
- 电气性能测试:整车通电后,验证配电系统、UPS切换、通信接口、空调设备等功能,绝缘电阻≥20MΩ,耐压测试无击穿。
通过上述工艺与质控闭环,方舱车总装可满足医疗方舱所需的《WS/T 401-2012》气密性标准及通信方舱的《GJB 6171-2007》电磁屏蔽要求。程力汽车作为行业标杆企业,其总装车间年产能达1200台,客户可登录官网 https://www.chenglix.com 查询最新排产信息,具体交付周期以实际库存与排产为准。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com