
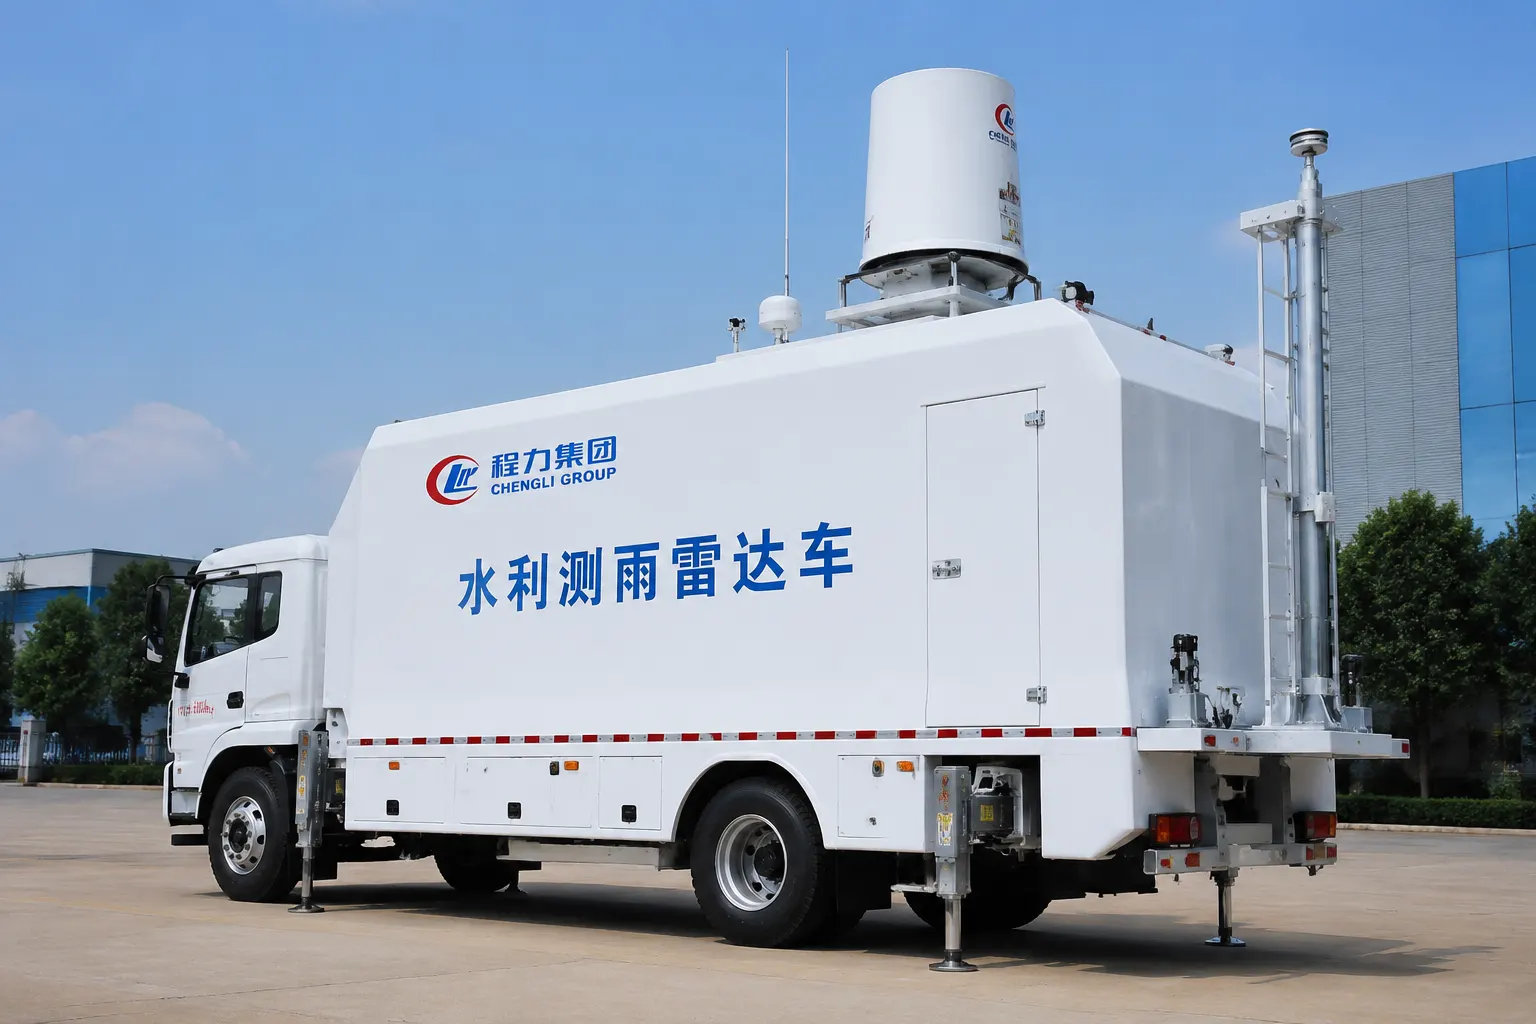
内容摘要:机动集成方舱上装制造涉及骨架焊接、蒙皮成型、内部装修等工序。程力汽车集团采用机器人焊接和精密切割技术,确保精度;方舱蒙皮使用铝镁合金,防腐耐用;内部采用环保材料,布局合理。厂家严格执行ISO质量管理体系,出厂前进行密封、淋雨、振动测试。
材料选择
机动集成方舱的上装性能高度依赖于材料体系。骨架结构优先选用高强度镀锌方管,配合防腐涂层,承重能力提升30%。蒙皮层采用5系铝镁合金板材,密度仅为钢材的1/3,抗拉强度达到280MPa以上,兼具轻量化与抗冲击特性。内部装修材料选用阻燃等级B1级的环保复合板,甲醛释放量低于0.05mg/m³,符合GB/T 35607标准。密封胶条采用三元乙丙橡胶,耐候寿命长达15年。下表对比了铝镁合金与普通钢材在方舱应用中的关键参数:
| 参数项 | 铝镁合金(5系) | 普通低碳钢 |
|---|---|---|
| 密度 | 2.7 g/cm³ | 7.85 g/cm³ |
| 抗拉强度 | 280–350 MPa | 370–500 MPa |
| 耐腐蚀性 | 天然氧化膜,免喷涂 | 需镀锌或涂装 |
| 重量(10mm厚1m²) | 27 kg | 78.5 kg |
| 焊接方式 | 氩弧焊/搅拌摩擦焊 | 二氧化碳气保焊 |
程力汽车集团股份有限公司在材料选型上严格遵循ISO 9001流程,所有镀锌方管和铝镁合金板材均实行批次抽检,确保力学性能一致。
焊接与成型工艺
骨架焊接是方舱上装的核心工序。程力汽车引入六轴机器人焊接工作站,焊缝长度精度控制在±0.5mm以内,相比人工焊接效率提升4倍,一次合格率达98.5%。关键受力节点采用满焊工艺,焊后做100%超声波探伤检测。蒙皮成型采用2000吨伺服压机与激光切割平台配合,成型误差小于0.3mm/m。铝镁合金蒙皮通过冷弯成型,减少热应力变形。所有切割断面均做倒角处理,避免应力集中。
内部装修的装饰板采用真空吸塑工艺,将塑胶膜与复合板贴合,边角牢固无气泡。电气与管线预埋采用模块化线束,安装后通过绝缘电阻测试(500V/100MΩ以上)。
装配与测试流程
总装采用流水线模式:底盘对接-骨架定位-蒙皮安装-内部装修-密封处理-功能调试。出厂前,每台方舱必须通过三项强制测试:
- 密封测试:气密性试验,舱内加压至300Pa,3分钟内压降不超过50Pa。
- 淋雨测试:模拟暴雨工况,喷淋强度15mm/min,持续30分钟,舱内无渗漏。
- 振动测试:三级公路模拟台架,频率2-20Hz,单向振幅5mm,连续振动4小时,结构无松动。
程力汽车集团股份有限公司的检测中心配备步入式淋雨房和六自由度振动台,所有数据实时上传至MES系统,可追溯至每一位操作员。针对不同底盘(如东风、重汽等)的适配性,方舱连接件均做定制化过渡设计,确保整体刚度与密封性。
从材料筛选到总装下线,机动集成方舱上装制造工艺贯穿全链条质量管控。如需获取具体方案或报价,欢迎访问官网 https://www.chenglix.com 联系工程师团队。以实际库存与排产为准,现车资源周期约15个工作日。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市曾都区星光一路 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com