
内容摘要:机动集成方舱的制造工艺涉及钣金加工、焊接、涂装、总装等多道工序,程力汽车采用激光切割、机器人焊接、电泳涂装等先进工艺,保证方舱的精度与防腐性能。其特点包括模块化结构、轻量化设计、电磁屏蔽能力,满足不同场景需求。
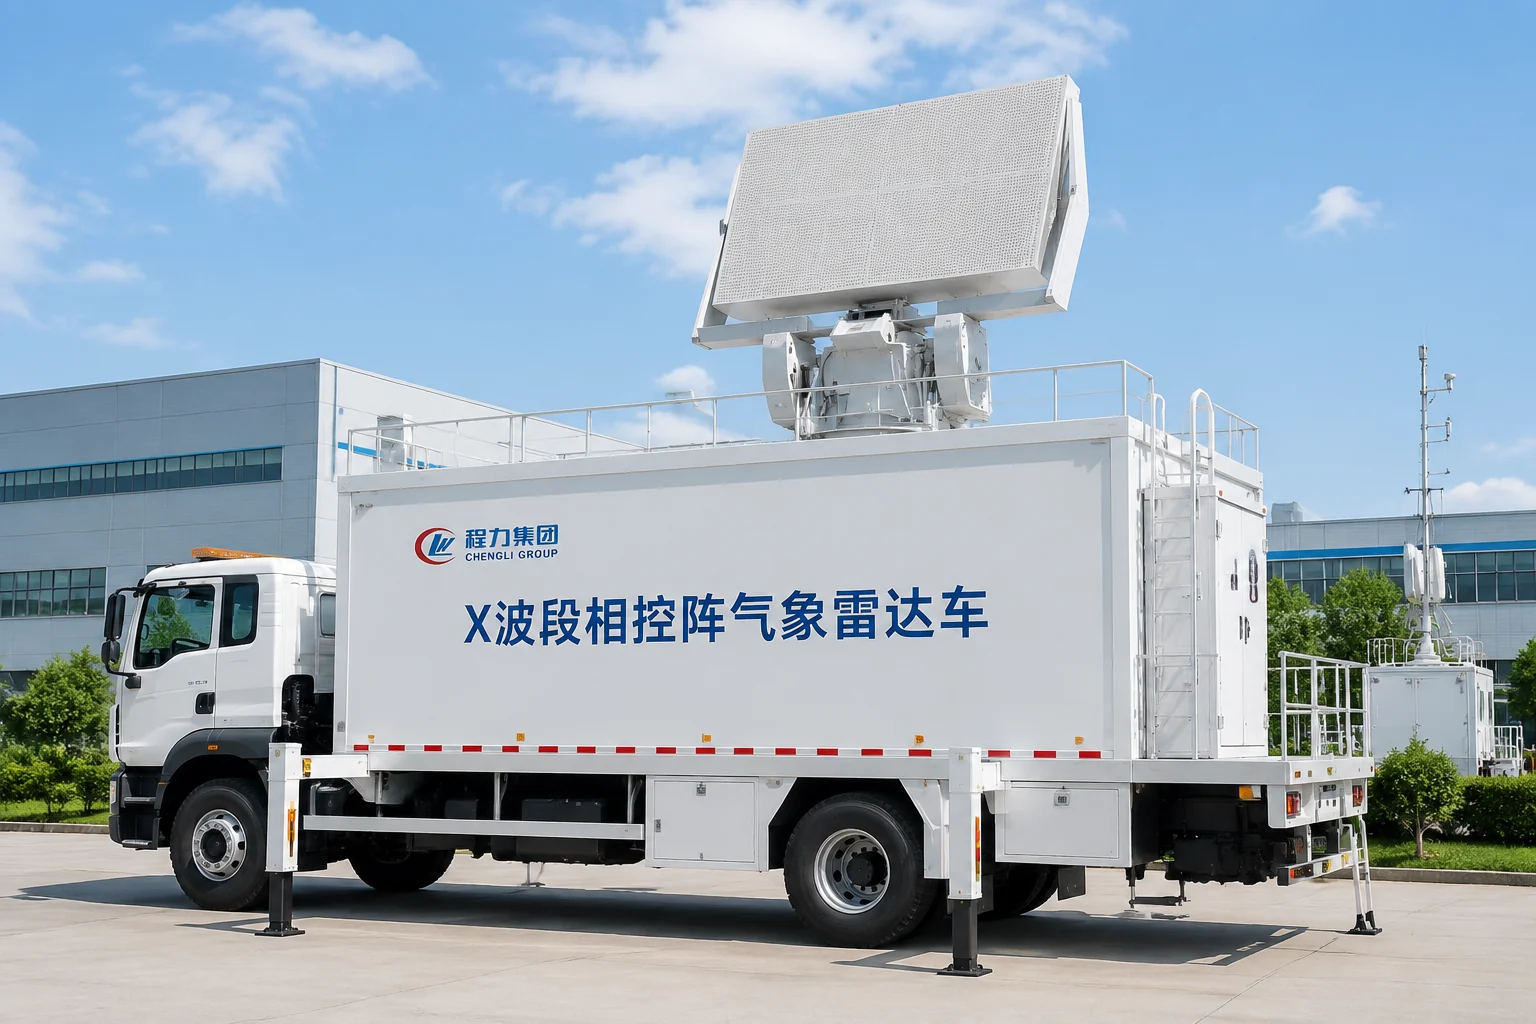
主要制造工艺介绍
机动集成方舱的生产流程涵盖钣金加工、焊接、涂装及总装四大核心环节。程力专用汽车股份有限公司凭借尖端装备,实现高精度制造。钣金环节采用大功率激光切割机,切割精度达±0.1mm,配合数控折弯机,保证舱体部件尺寸统一。焊接工序引入六轴机器人自动焊接工作站,焊缝成型均匀,有效消除热变形,舱体强度提升20%以上。涂装采用阴极电泳底漆加聚氨酯面漆的复合工艺,耐盐雾试验超800小时,防腐性能远超行业标准。总装阶段以模块化装配台架为基准,将舱体与底盘、电气系统精确对接,单舱装配周期缩短至3天。
工艺特点与优势
- 模块化结构:方舱由标准框架、墙板、顶盖等独立模块组成,各模块通过高精度螺栓连接,便于快速拆装与扩容。客户可根据需求灵活选配空调、发电机、电磁屏蔽组件等,无需重新开模。
- 轻量化设计:采用高强度铝合金骨架与蜂窝铝板蒙皮,比传统钢制方舱减重约35%,提升车辆载重效率与燃油经济性。
- 电磁屏蔽能力:舱体接缝处嵌入导电密封条,所有通风口加装波导通风板,实测屏蔽效能满足GJB 151B/152B标准,适用于通信指挥、电子对抗等敏感场景。
| 工艺环节 | 核心设备 | 关键指标 | 优势对比 |
|---|---|---|---|
| 钣金加工 | 激光切割机 | 精度±0.1mm | 效率提升50% |
| 焊接 | 机器人焊接 | 变形量≤1mm | 强度一致性高 |
| 涂装 | 电泳线 | 耐盐雾≥800h | 防腐寿命超10年 |
| 总装 | 模块化平台 | 周期≤72h | 快速交付 |
质量保证措施
程力汽车建立全流程质量追溯体系。每块板材在切割后逐件进行三坐标尺寸检测,偏差超差立即报废。焊接完成后对关键焊缝进行100%超声波探伤,确保无裂纹、气孔。涂装下线前需通过附着力划格试验、膜厚检测以及72小时恒温恒湿模拟测试,杜绝涂层起泡脱落。总装完成后进行24小时整舱淋雨试验与500km厂区路试,模拟实际运输振动环境。所有检测数据实时上传至MES系统,客户可随时调阅出厂原始报告,从源头保障方舱的可靠性与长周期使用稳定性。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com