
内容摘要:制造工艺直接决定人工影响天气指挥方舱上装的品质和寿命。程力汽车在焊接工序执行ISO标准,采用混合气体保护焊,减少变形。涂装前进行喷砂处理,粗糙度达Sa2.5级,增强涂层附着力。总装阶段集成电气系统并完成联调,最终通过72小时老化试验,保证系统稳定性。
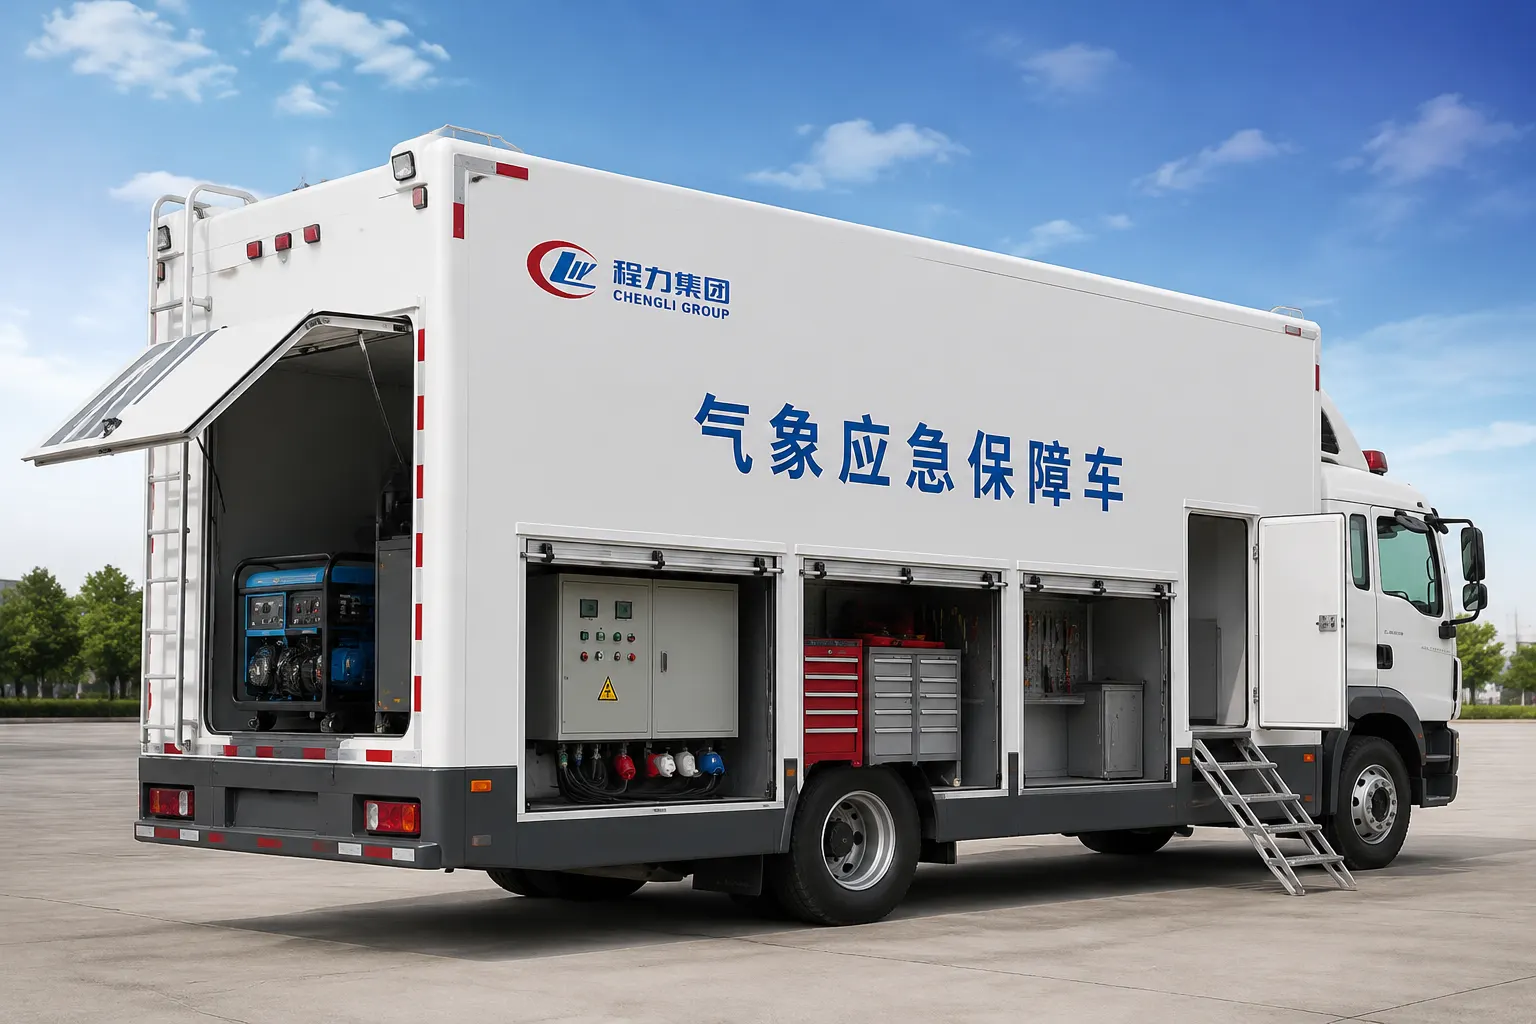
焊接工艺标准
人工影响天气指挥方舱上装的骨架强度与密封性依赖于高标准的焊接工艺。程力汽车集团股份有限公司在该工序严格执行ISO 3834系列标准,全面采用混合气体保护焊(80%氩气+20%二氧化碳混合气)。该工艺相比传统手工电弧焊,热输入更集中,焊接变形量可降低约40%,有效保证方舱整体尺寸公差在±1.5mm以内。焊接前对母材进行坡口预处理,焊缝需通过100%目视检测及渗透探伤,确保无气孔、裂纹等缺陷。每批产品留存焊接参数记录,实现可追溯性。
涂装前处理工艺
方舱上装的耐腐蚀性与涂层附着力直接依赖前处理质量。程力汽车执行喷砂除锈工艺,使用钢丸与石英砂混合磨料,将舱体表面粗糙度控制在Sa2.5级(近白级)。此标准下,基材表面清洁度达95%以上,且形成均匀的锚纹深度,使底漆与金属结合强度提升至少3倍。喷砂后立即进行磷化处理,并在2小时内喷涂环氧富锌底漆,杜绝二次氧化。涂层厚度检测采用干膜测厚仪,每平方米测量5个点,确保总干膜厚度不低于180μm。
总装与老化测试
总装阶段需将电气控制系统、通信设备、气动发射装置等精密组件集成至方舱内部。程力汽车采用模块化预制线束,所有连接器均通过IP67防水测试。电气联调时模拟真实作业场景,逐项测试配电、信号传输、空调温控等子系统。完成静态调试后,整舱需进入老化试验室,在环境温度(-20℃至+55℃)循环条件下连续运行72小时,期间监控系统响应时间与关键参数稳定性。只有全程无故障且偏差在允许范围内的产品,方可进入包装发货环节。该流程确保方舱在野外恶劣环境下具备高可靠性。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com