
内容摘要:人工影响天气指挥方舱上装生产工艺包括下料、焊接、涂装、总装和测试五大环节。程力汽车采用数控等离子切割下料,机器人自动焊接,焊缝经无损探伤检测。涂装工艺包含喷砂除锈、电泳底漆和氟碳面漆,耐盐雾试验达1000小时。最终每台方舱通过淋雨试验和绝缘电阻测试,确保出厂品质。
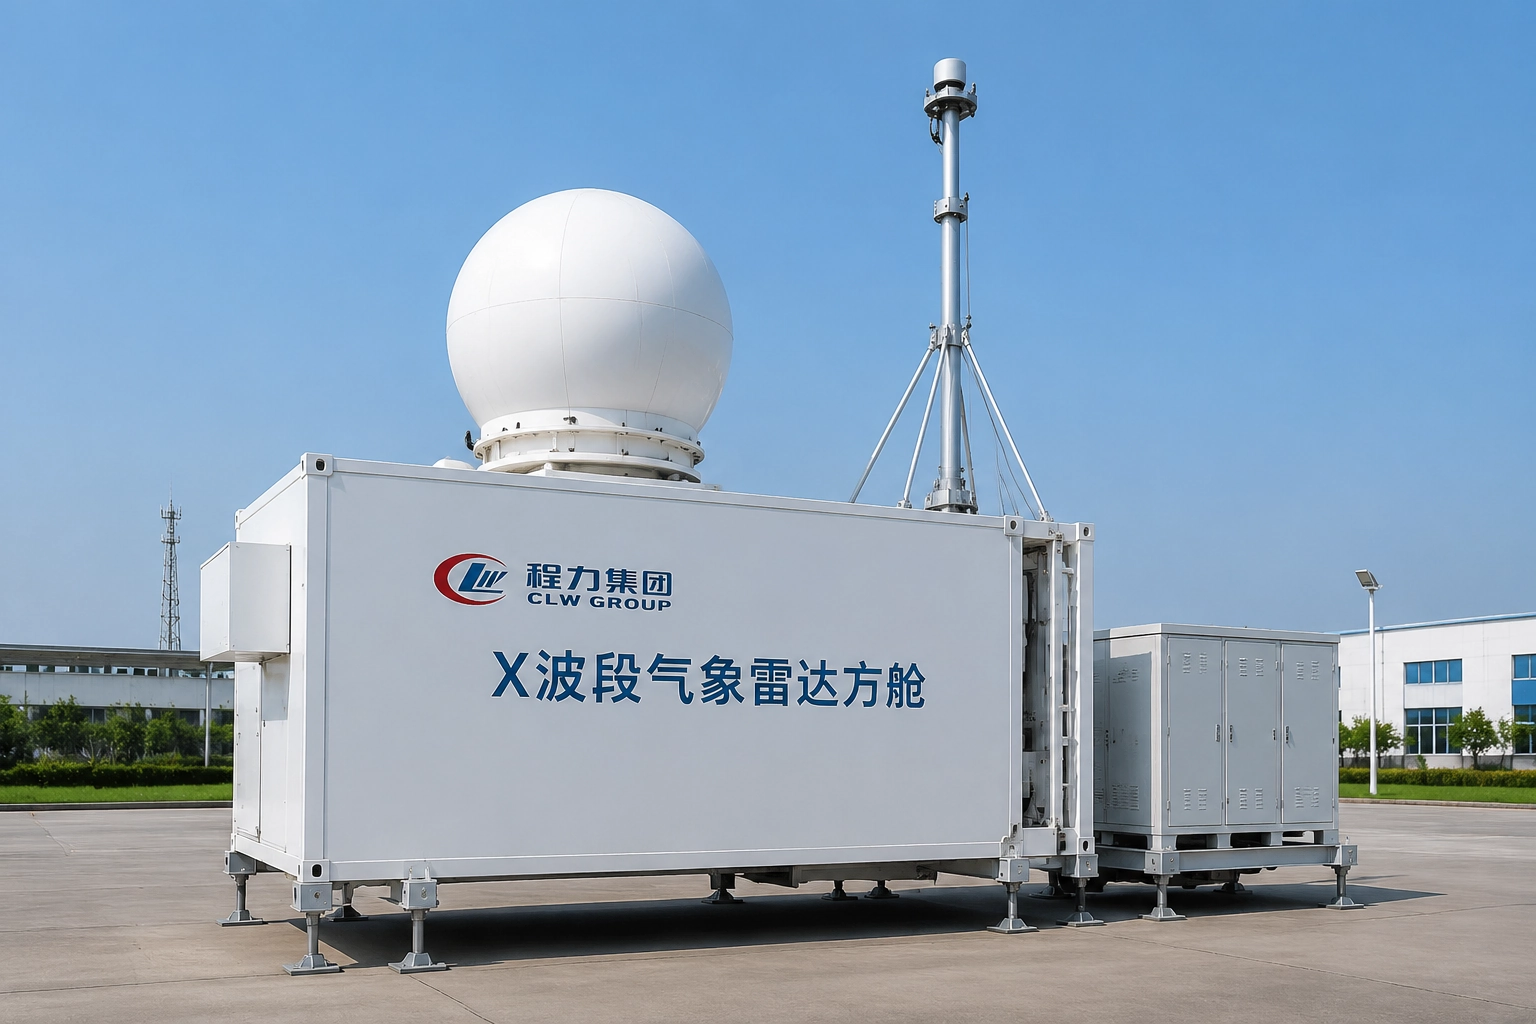
下料与成型工艺
方舱上装的第一步是钢材下料,直接决定后续精度。程力汽车集团股份有限公司选用数控等离子切割机对Q235B优质钢板进行精密切割,割缝宽度控制在0.5毫米以内,板材边缘光滑无毛刺。相比传统火焰切割,等离子切割热影响区更小,变形量降低30%以上,确保方舱大板、门框、窗框等部件的尺寸公差控制在±1毫米内。切割完成后,所有板材通过折弯机进行冷弯成型,折弯角度误差不超过0.5度,为后续焊接提供标准界面。
焊接与组装工艺
方舱结构强度依赖焊接质量。程力汽车采用六轴工业机器人进行自动焊接,焊接参数由程序预设,保证焊缝熔深均匀、飞溅少。关键受力部位如底盘连接件、骨架节点,均通过超声波探伤仪进行100%无损检测,不允许存在气孔、裂纹或未熔合缺陷。方舱大板采用专用夹具组装,确保平面度≤2毫米/m²。舱体内预埋加强筋和电气线槽,所有焊缝经打磨平整后进入下一工序。组装完成后,舱门及窗户开孔采用激光切割保证一致性,密封条预压装配,为淋雨试验打下基础。
涂装与测试工艺
涂装是方舱防腐防锈的核心。喷砂除锈达到Sa2.5级标准,表面粗糙度50-75微米,随后进行阴极电泳底漆涂覆,漆膜厚度20-25微米。中涂后喷涂氟碳面漆,漆膜总厚度不低于80微米,可承受1000小时中性盐雾试验无起泡、无锈蚀。每台方舱在总装完成后均需通过30分钟模拟暴雨淋雨试验,舱内无渗漏;绝缘电阻测试使用500V兆欧表,电阻值大于2兆欧,确保电气系统安全可靠。程力汽车集团股份有限公司(地址:湖北省随州市曾都区南郊程力汽车工业园)可提供全套人工影响天气指挥方舱定制方案,欢迎通过官网https://www.chenglix.com了解详情。所有出厂方舱均附带工艺参数记录卡,实现质量可追溯。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com