
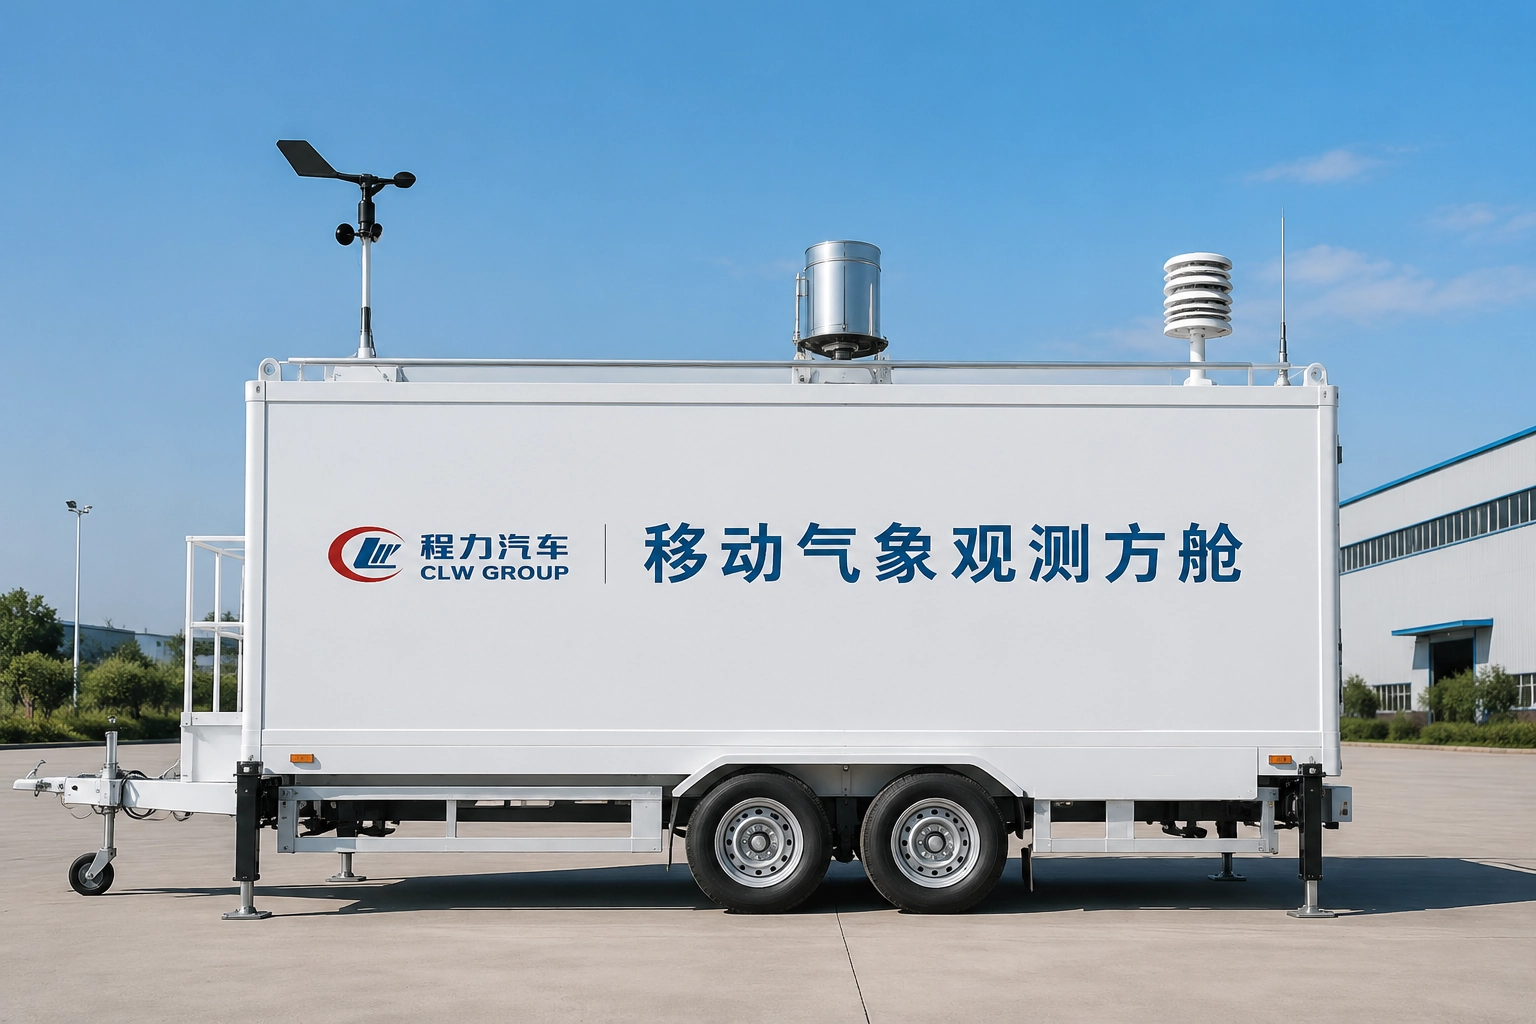
内容摘要:程力汽车气象保障方舱车上装制造工艺涵盖板材数控剪折、自动焊接、表面喷涂、总装调试等环节。采用高精度激光切割下料,气体保护焊接,确保方舱密封性;涂装采用阴极电泳底漆+聚氨酯面漆,耐候性强。每台上装均经过密封测试和电气性能检验。
下料与成型
气象保障方舱车上装制造的第一步是下料与成型,直接决定后续装配精度。程力专用汽车股份有限公司采用高精度激光切割设备进行板材下料,切割精度控制在±0.5mm以内,相比传统等离子切割减少热变形,边角无毛刺。数控剪板机对厚板进行二次精修,确保尺寸公差符合图纸要求。方舱大板折弯环节使用500吨数控折弯机,对2.0mm至4.0mm厚度的冷轧钢板一次成型,折弯角度误差不超过0.5°。针对复杂曲面部位,如舱门包边、孔位翻边,采用专用模具配合液压成型,保证每块板材互换性。关键结构件如骨架横梁、立柱,均通过三维激光扫描仪进行下料轮廓校验,合格率100%。数控加工保证了方舱底板、侧板、顶板拼接后平面度≤2mm/m²,为后续焊接提供可靠基础。
焊接与组装
焊接工序是方舱密封性和结构强度的核心保障。程力汽车气象保障方舱车采用气体保护焊(MAG/MIG)为主,部分关键接头辅以氩弧焊。焊接参数由可编程控制器精确设定,电流稳定在180-240A,焊丝选用ER50-6,熔深均匀。每道焊缝完成后立即进行目视检查,并按批次抽取10%钎焊接头进行超声波无损检测,确保内部无气孔、夹渣或未熔合。方舱大板采用连续角焊缝,焊脚高度控制在4-6mm,有效防止雨水渗透。组装阶段采用专用工装台架,将下料成型后的板材按顺序拼接,先用点焊固定,再满焊加固。舱体与底盘连接处采用高强度螺栓紧固,扭矩值按设计图纸分两次施拧,最终达到280-320N·m。组装完成后,方舱内部所有焊接飞溅物打磨干净,并进行全尺寸复测,确保对角线误差≤3mm。程力专用汽车股份有限公司引入的焊接机器人工作站进一步提升了焊缝一致性,批量生产节拍缩短20%。
涂装与测试
涂装工艺直接影响方舱耐候性及防腐寿命。气象保障方舱车上装表面经过前处理—脱脂、除锈、磷化,再进入阴极电泳底漆线,漆膜厚度均匀为20-25μm,附着力达到1级标准。底漆烘干后,喷涂中涂层(厚度30-40μm),最后面漆采用聚氨酯面漆,总漆膜厚度≥80μm。面漆颜色根据用户需求可定制(如军绿色、乳白色),且符合GJB 150.11A-2009耐盐雾要求。涂装完成后进入总装调试阶段:首先进行整舱密封测试,使用压缩空气打压至500Pa并保压5分钟,压降不超过50Pa为合格。随后进行电气性能检验,包括绝缘电阻测试(≥50MΩ)、接地连续性测试、线缆通断检查等,确保所有负载正常。每台上装出厂前均须通过淋雨试验,模拟大雨强度30分钟无渗漏。程力汽车位于湖北随州的专用车生产基地,具备完整的涂装流水线和检测站,可承接客户特殊要求(如抗电磁屏蔽涂覆)。从下料到发运,整车上装制造周期约25个工作日,支持用户到厂验车。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com