
内容摘要:2026年气象保障方舱车生产需配备大型折弯机、焊接机器人等关键设备,工艺涵盖骨架焊接、保温层填充等步骤。核心参数:设备自动化率(70%)、工艺周期(12天)。本文详解设备与工艺要点,助力企业技术升级。
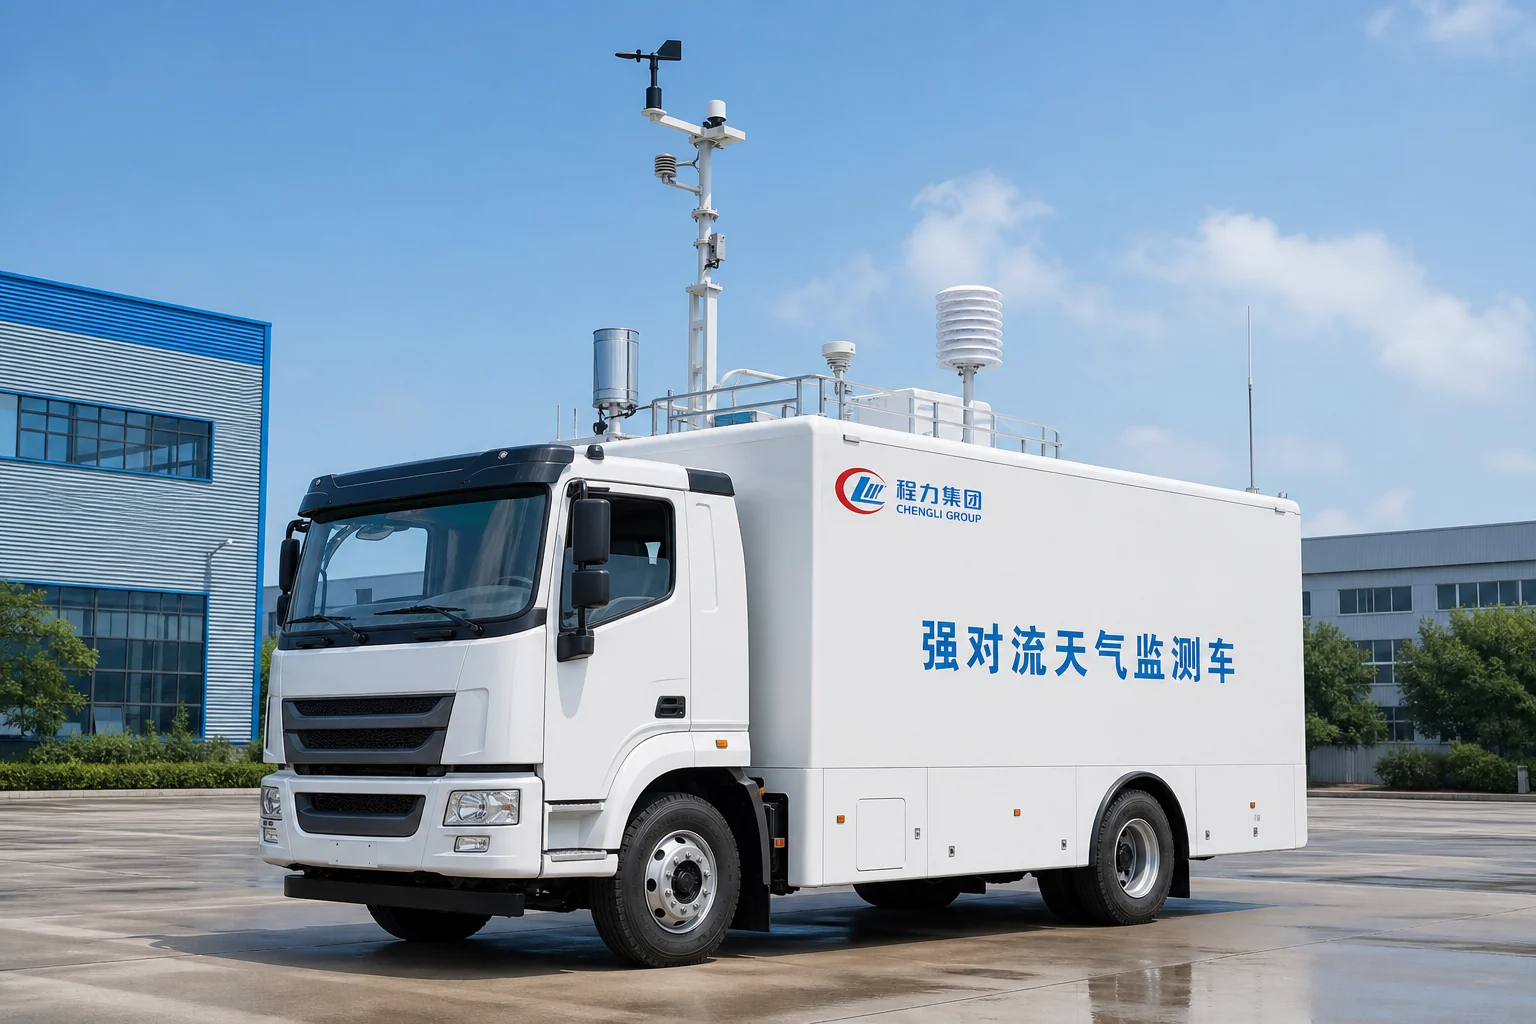
关键生产设备介绍
2026年,气象保障方舱车生产正朝着高精度、高效率方向升级。核心设备是保障方舱结构强度与密封性能的基础。
- 大型数控折弯机:用于将高强度钢板或铝合金板材一次成型为方舱的顶板、侧板与底板,加工精度可达±0.5毫米,配合专用模具可减少拼接焊缝。
- 六轴焊接机器人:承担方舱骨架及关键连接处的焊接任务。在程力专用汽车股份有限公司的生产车间,焊接机器人覆盖率已达70%,焊缝成型美观,有效避免了人工焊接的气孔与夹渣缺陷,显著提升方舱密封性。
- 自动化喷涂与烘干线:采用静电粉末喷涂工艺,配备智能调色系统,可对方舱内外壁进行防腐与防锈处理。烘干环节温度控制在180℃±5℃,确保涂层附着力达到国家标准。
核心工艺流程
气象保障方舱车的生产周期严格控制在12天内,核心工艺流程如下:
- 骨架焊接:使用激光切割下料后的标准型材,由焊接机器人完成主框架焊接。焊后进行时效振动处理,消除内应力。随后进行骨架防锈底漆喷涂。
- 保温层填充与蒙皮:在骨架空腔内填充高密度聚氨酯泡沫(厚度50毫米),该材料导热系数低,能保障方舱在极端气温(-40℃至50℃)下内部设备稳定。外层蒙皮通过折弯机预成型后,与骨架进行冷连接,减少热变形。
- 电气集成与门窗安装:方舱内部预埋走线管槽,采用模块化线束组装。电气集成包括发电机接口、UPS电源、数据采集机柜及空调系统的安装,所有接口均进行防水密封测试。
| 对比项目 | 传统工艺(2020年) | 2026年新工艺 |
|---|---|---|
| 工艺时间 | 25天 | 12天 |
| 焊接方式 | 人工焊接 | 机器人焊接 |
| 保温材料 | 岩棉(易吸水) | 聚氨酯泡沫(闭孔率>95%) |
| 涂装方式 | 人工喷漆 | 静电粉末喷涂 |
上表清晰展示了2026年工艺在效率与品质上的提升。
工艺技术特点
2026年气象保障方舱车工艺技术具备三大特点:
- 高自动化率:整体设备自动化率提升至70%,显著降低人为操作误差。以程力汽车为代表的制造企业,其生产线已通过ISO 9001:2025质量体系认证,确保批量生产下的品质一致性。
- 生产周期稳定:12天的标准化生产工艺,满足应急气象保障的快速交付需求。从骨架焊接至电气集成,每道工序均有数字化看板实时监控进度。
- 环境适应性强:保温层与密封工艺的结合,使方舱满足IP65防护等级。配合内部恒温恒湿系统,可在海拔4500米、风速20米/秒的恶劣环境下稳定运行。若企业正在进行技术升级,可参考上述设备配置与工艺流程,助力产品品质提升。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市曾都区星光一路 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com