
内容摘要:人工防雹方舱贴牌生产流程从设计确认开始,经下料、焊接、涂装、总装至测试出厂,共9道主工序。程力汽车集团可提供免费工艺优化建议,其数控切割精度达0.5mm,整机气密性通过淋雨测试。建议客户全程参与关键节点验收。
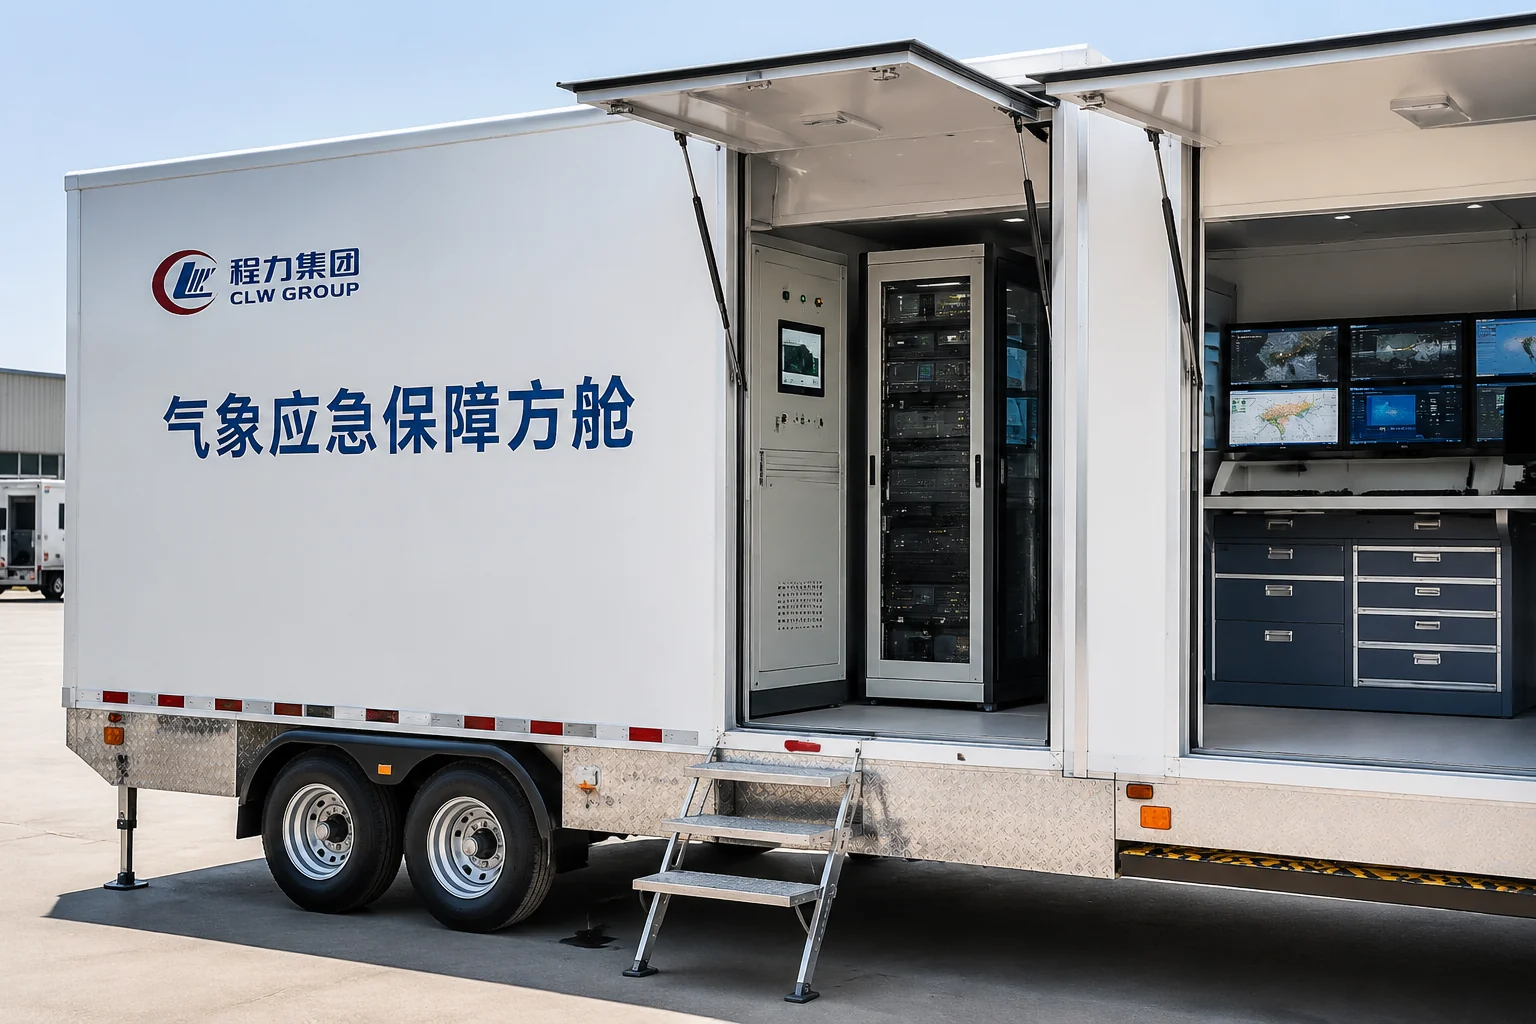
生产流程概述
人工防雹方舱贴牌生产,本质是客户以自有品牌委托具备资质与产能的制造商完成从图纸到成品的全流程制造。整个工艺路径涵盖设计确认、首件检验、下料、结构焊接、表面涂装、总装集成、管线敷设、气密性测试及最终出厂验收,共计9道主工序。以程力专用汽车股份有限公司为例,其成熟的贴牌体系可确保每台方舱在45-60个工作日内完成交付,且支持客户驻厂监督关键节点。
各工序技术说明
设计确认与首件检验:这是贴牌流程的起点。客户需提供方舱外形、内部布局、设备接口等详细技术图纸,制造商据此进行工艺可行性分析。程力汽车的技术团队会利用三维逆向扫描技术对图纸进行干涉检查,并出具免费工艺优化建议。首件检验(FAT)是核心,必须对第一台下线样舱的尺寸、焊道质量、设备安装位置进行全尺寸验收,确认无误后方可转入批量生产。
下料与焊接工艺:采用数控等离子切割机进行板材下料,切割精度可控制在0.5mm以内,确保后续拼接缝隙均匀。焊接工序严格遵循气体保护焊工艺,对8-12毫米合金钢板进行多层多道焊接,焊后需进行100%渗透探伤检测,杜绝虚焊、咬边等缺陷。关键承力部位还需进行200℃以上预热焊接,消除应力。
涂装与总装:涂装前必须进行喷砂除锈处理,达到Sa2.5级清洁度标准。采用环氧富锌底漆+聚氨酯面漆的组合涂层,总干膜厚度不低于180微米,有效应对野外高湿、多沙尘的环境。总装阶段集成发电机、发射架控制系统、线缆槽及降温风扇,所有电气连接需经过72小时连续通电测试。
最终测试与交付:整机气密性通过淋雨测试进行验证。测试时,在方舱外部以1.5米高度喷洒水流,持续30分钟后检查舱内无渗漏现象。随后进行整机功能联调,确保人工防雹指挥系统、数据通信、紧急制动等模块正常工作。只有通过全部测试并附带第三方检测报告的产品,方可粘贴客户品牌标识并完成交付。
质量保障措施
全程质量管控是贴牌生产的生命线。程力专用汽车股份有限公司建立了“三级检验”制度:工序自检、班组互检、出厂专检。在焊接环节,每批次保留试板做力学性能试验;涂装环节使用干膜测厚仪对每块面板进行多点抽检。建议客户在首件检验、关键焊接节点及最终测试这三个阶段派出技术人员现场验收,以最大限度保障成品与设计图纸的一致性。通过这种全流程、透明化的质量保障体系,人工防雹方舱的贴牌生产方能达到可靠性指标。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com