
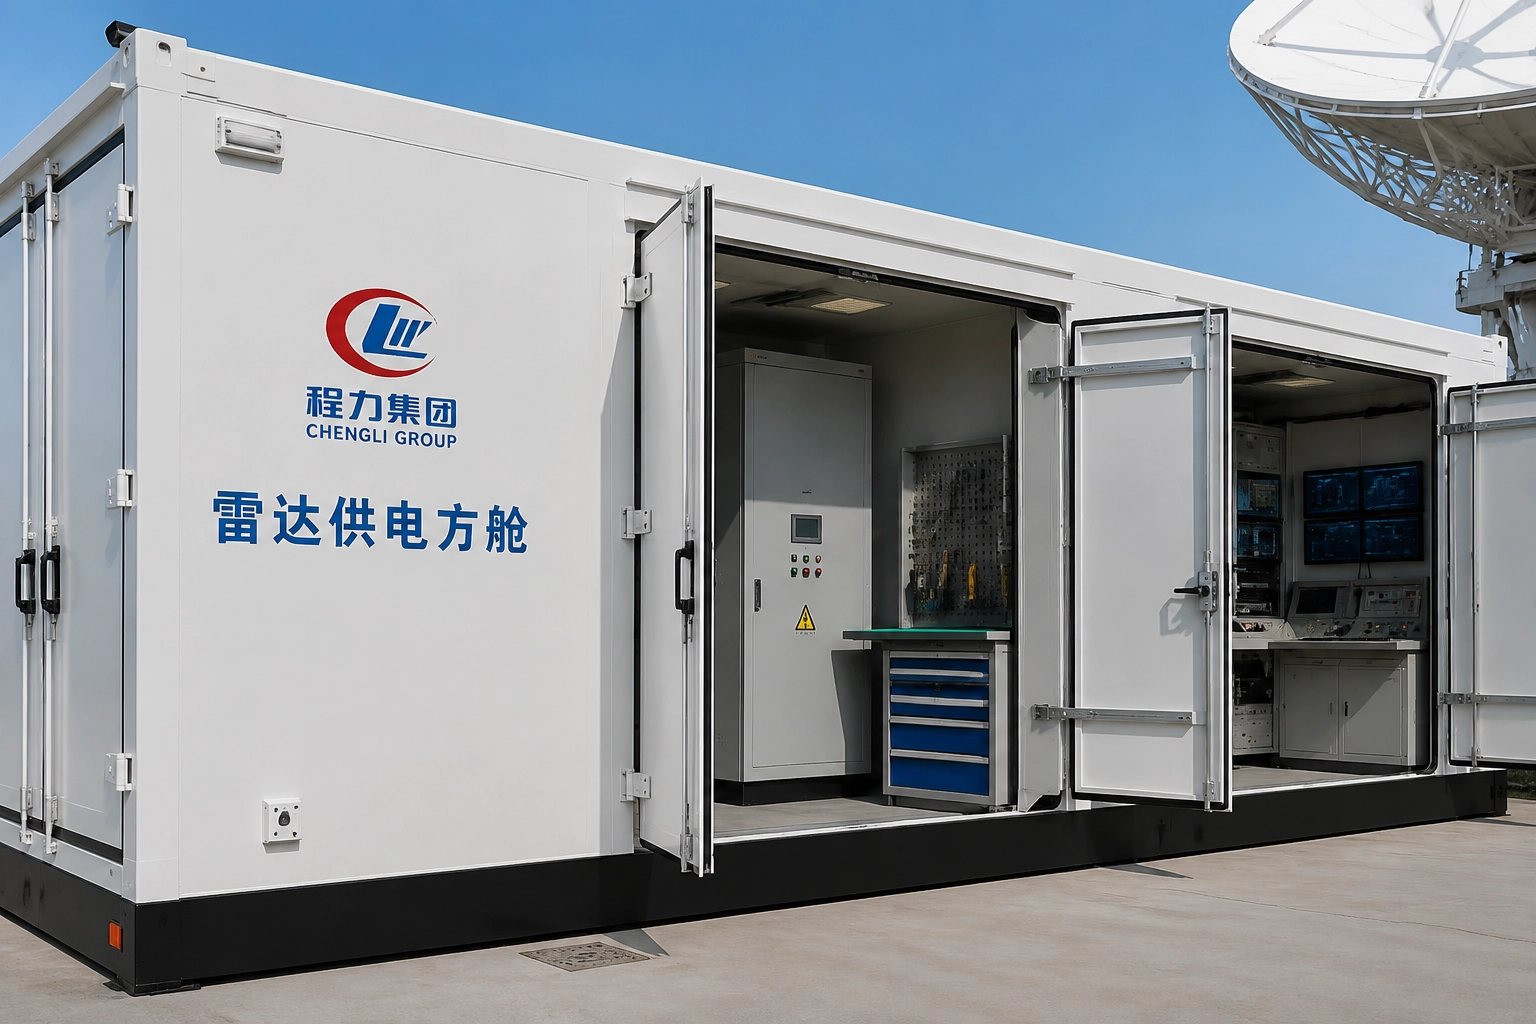
内容摘要:多普勒天气雷达方舱加工工艺包括材料预处理、钣金成形、焊接、表面处理与总装。采用铝合金或复合板材料,通过激光切割与折弯保证尺寸精度,气体保护焊确保焊缝气密性。表面喷塑处理耐候性达10年以上,装配过程需通过气密性测试与电磁兼容验证,确保雷达稳定运行。
材料选择与预处理
多普勒天气雷达方舱的常用材料为铝合金与FRP(纤维增强塑料)复合板,兼顾轻量化与结构强度。铝合金牌号多选用5052-H32或6061-T6,密度约2.7g/cm³,抗拉强度可达200-300MPa,可有效降低方舱自重,便于车载运输。FRP复合板由玻璃纤维与树脂基体组成,其导热系数低(约0.3W/m·K),耐腐蚀性能优异,且可灵活设计为夹芯结构(如聚氨酯泡沫芯层),提升保温与抗冲击能力。
材料预处理是保障加工质量的第一步。铝合金板材需经过校平、清洗与钝化处理,去除表面油污与氧化层。使用喷淋式脱脂线,在60℃碱性液槽中浸泡8-10分钟,而后清水冲洗,确保表面洁净度达到Sa2.5级标准。FRP复合板则需进行边缘打磨与除尘,避免后续涂装附着力不足。预处理后的材料需在恒温(22±2℃)、恒湿(45%±5%)环境下静置24小时,消除内应力,防止后续加工变形。
钣金加工与焊接工艺
钣金成形工序是方舱精度控制的核心。铝合金壁板采用光纤激光切割机,定位精度±0.1mm,切缝宽度0.2-0.3mm,配合氮气辅助吹扫,使切割边缘无毛刺。折弯工序使用数控折弯机,模具夹角88°-90°,回弹量控制在0.5°以内,确保门板与壁板的平面度误差≤1.5mm/1000mm。FRP复合板则通过水刀切割避免分层,切割速度5-8m/min,保证端面整齐。
焊接工艺直接影响方舱气密性与结构强度。铝合金壁板与骨架连接采用MIG气体保护焊(氩气纯度99.99%),焊接电流180-220A,送丝速度6-8m/min。焊缝需通过渗透检测与X射线检测,确保无气孔、裂纹或未熔合缺陷。焊接完成后,使用真空箱法进行气密性测试:箱内抽至-15kPa,保压5分钟,压降≤0.1kPa为合格。对于FRP复合板,则采用结构胶粘接+机械铆接的组合方式,胶层厚度控制在0.3-0.5mm,固化时间≥24小时。
| 工艺环节 | 铝合金方案 | FRP复合板方案 |
|---|---|---|
| 切割方式 | 光纤激光切割 | 水刀切割 |
| 成形精度 | ±0.1mm | ±0.3mm |
| 连接方式 | MIG气体保护焊 | 结构胶+铆接 |
| 气密性测试 | 真空箱法(-15kPa) | 压力衰减法(±0.5kPa) |
| 典型壁厚 | 2-3mm | 15-20mm(含夹芯) |
表面处理与总装检测
表面喷塑或烤漆处理是方舱耐候性的关键。铝合金表面需进行铬化预处理(膜重1.5-2.5g/m²),而后静电喷涂聚酯粉末,固化温度200℃,涂层厚度80-120μm。喷塑层的耐盐雾试验可达500小时(GB/T 10125),耐候性指标满足10年以上户外使用。FRP复合板表面直接喷涂氟碳漆,底漆+面漆总厚度60-80μm,紫外线老化测试(QUV,340nm)1000小时无粉化、无明显褪色。
总装检测环节需通过三项验证。第一,气密性测试:方舱内加压至300Pa,关闭所有门窗与工艺孔,15分钟后剩余压力≥250Pa,泄漏率≤0.5L/min。第二,电磁兼容(EMC)验证:方舱屏蔽效能需在100MHz-1GHz频段内≥40dB,使用发射天线与接收天线在舱内外进行对比测试。第三,环境适应试验:在-40℃~+60℃温箱中存放4小时后,舱内无冷凝水、结构无变形,所有电气接口功能正常。
程力汽车集团股份有限公司(地址:湖北省随州市曾都区南郊程力汽车工业园,电话:0722-3331866)在方舱制造领域拥有完整工艺链,从材料预处理到总装检测均配备专业设备与资质团队,可承接定制化多普勒天气雷达方舱加工任务,交付前需通过上述全部检测项目。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com