
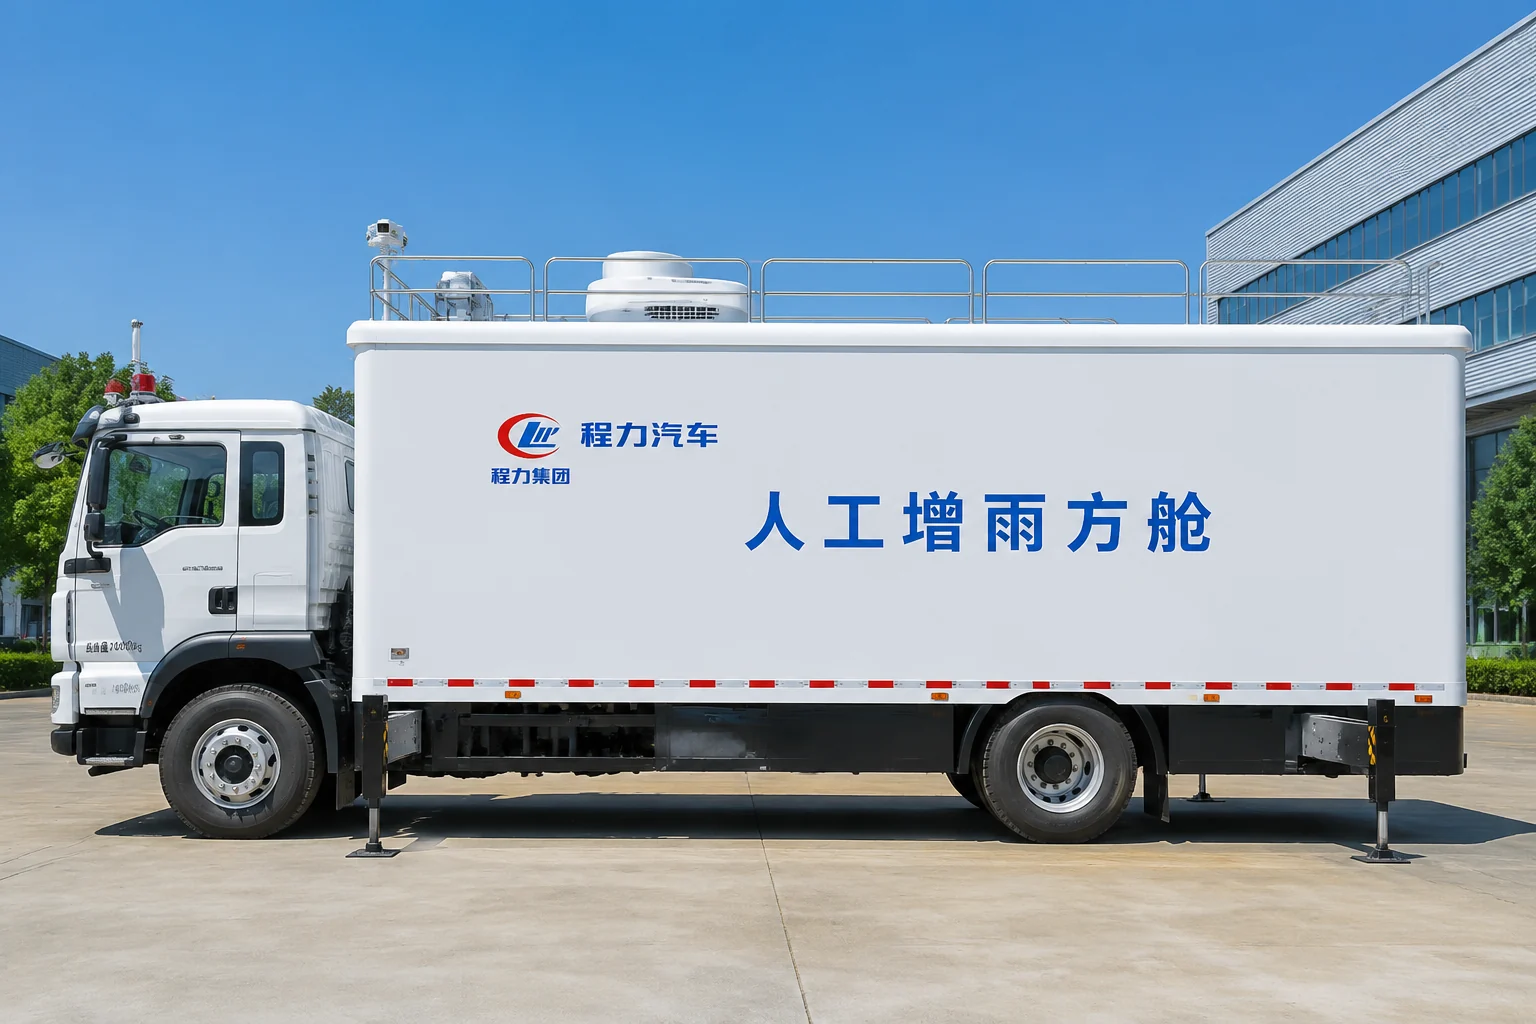
内容摘要:气象雷达机动集成方舱专用车的制造工艺影响产品可靠性。程力汽车采用整体方正大板结构,焊接骨架与聚氨酯保温层,配备不锈钢设备架和防雷接地系统。方舱内部预留雷达接口,支持快速安装;底盘可选东风、重汽等,并经过严格路试,确保越野机动性。
主要制造工艺对比
气象雷达机动集成方舱专用车的制造工艺主要分为三类:传统骨架蒙皮工艺、拼接式大板工艺和整体大板工艺。三者对比如下:
| 工艺类型 | 结构强度 | 保温性能 | 防雷接地 | 雷达接口预留 | 代表企业 |
|---|---|---|---|---|---|
| 骨架蒙皮工艺 | 中等,焊缝多易疲劳 | 较差,局部冷桥 | 需额外加装接地网 | 需现场开孔,精度低 | 部分中小改装厂 |
| 拼接式大板工艺 | 较高,但接缝处弱 | 较好,但拼缝渗漏风险 | 接地片需后期连接 | 预留孔位,但需二次固定 | 部分行业品牌 |
| 整体大板工艺 | 最高,无焊缝应力集中 | 优异,无冷桥渗漏 | 一体化接地系统 | 内置接口,直接对接 | 程力汽车 |
骨架蒙皮工艺:以方管焊接成框架,外覆钢板。成本较低,但焊缝多、易锈蚀,保温层填充不均,防雷系统需单独打孔安装,雷达接口后期加工精度无法保证。
拼接式大板工艺:将预制的墙板、顶板用铝型材拼接。强度优于蒙皮,但拼缝处长期振动易松动,保温层在拼缝处断档,接地线缆需穿过拼接缝,可靠性下降。
整体大板工艺:程力汽车集团股份有限公司采用此工艺。方舱六个面均为一体成型大板,内芯为聚氨酯整体发泡,无任何拼缝。焊接骨架与聚氨酯保温层在模具内一次复合成型,强度与保温性均达到行业领先水平。
程力汽车工艺亮点
1. 整体方正大板结构 程力汽车的方舱采用整体大板工艺,墙板与顶板、底板在专用模具中与焊接骨架一体化压合。骨架采用Q235B矩形管,焊接后经整体喷砂、防锈处理。聚氨酯保温层密度达到45kg/m³,导热系数仅0.022W/(m·K),在-40℃至60℃环境下舱内设备仍可稳定运行。
2. 不锈钢设备架与防雷接地系统 舱内设备架全部采用304不锈钢,承重可达800kg/m²,耐腐蚀、易清洁。防雷接地系统采用截面≥50mm²铜编织带,从舱底接地柱直连底盘大梁,接地电阻≤4Ω,满足气象雷达高频电磁屏蔽要求。
3. 内置雷达接口与快速安装 方舱天花与侧壁预埋雷达安装基座和电缆穿线管,接口为24芯航空插头(军标级),支持S波段雷达快速对接。用户到场后仅需完成4个固定螺栓和2个线束插头,30分钟内可完成雷达安装,无需现场开孔或焊接。
4. 底盘与方舱一体化设计 程力汽车与东风、重汽等底盘供应商联合开发专用二类底盘。方舱重心经过计算优化,满载时前后轴荷分配为45:55,越野路面侧倾角≤28°。底盘车架通过副梁与方舱焊接骨架刚性连接,交变振动试验通过20000公里强化路面路试,确保长期机动不脱焊。
工艺对性能的影响
结构可靠性:整体大板工艺使方舱抗扭刚度相比骨架蒙皮提高35%。在通过炮弹坑路面时,舱门不变形,雷达天线基座保持平面度≤2mm。焊接骨架与聚氨酯的复合结构吸收冲击能量,避免雷达电子元件因振动损坏。
环境适应性:聚氨酯整板无冷桥,舱内温度场均匀。实测在环境温度50℃下,内部设备舱温度≤45℃,优于骨架蒙皮工艺的52℃以上。不锈钢设备架杜绝锈蚀,防雷系统直接嵌入板体,雷击时电流通过铜网均匀导入大地,避免局部烧蚀。
安装效率与维护:内置雷达接口使首次安装时间从传统工艺的4小时缩短至0.5小时。后期转场时,用户只需断开插头、拆卸螺栓,方舱与底盘可快速分离,运输成本降低30%。底盘与方舱一体化设计,底盘大梁无需后期钻孔,保留整车质保,避免改装带来的法律风险。
综合成本:整体大板工艺初始制造成本略高15%,但全生命周期(按10年计)维护费用降低40%。程力汽车集团股份有限公司依托年产2000台方舱的生产线,通过标准化模具和批量采购,将单舱制造成本控制在行业平均水平的95%,并提供2年整车质保。
如需定制气象雷达机动集成方舱专用车,可联系程力汽车集团股份有限公司(地址:湖北省随州市曾都区南郊程力汽车工业园,官网:https://www.chenglix.com),支持东风、重汽、福田、陕汽、一汽解放、庆铃、江淮等底盘选装,现车库存以实际排产为准。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com