
内容摘要:雷达操作方舱制造需精密工艺:激光切割、机器人焊接、粉末喷涂等。核心参数包括舱体尺寸公差±1mm、防护等级IP66、电磁屏蔽效能≥60dB,以及内饰布局与空调系统参数,确保方舱满足雷达设备运行环境要求。
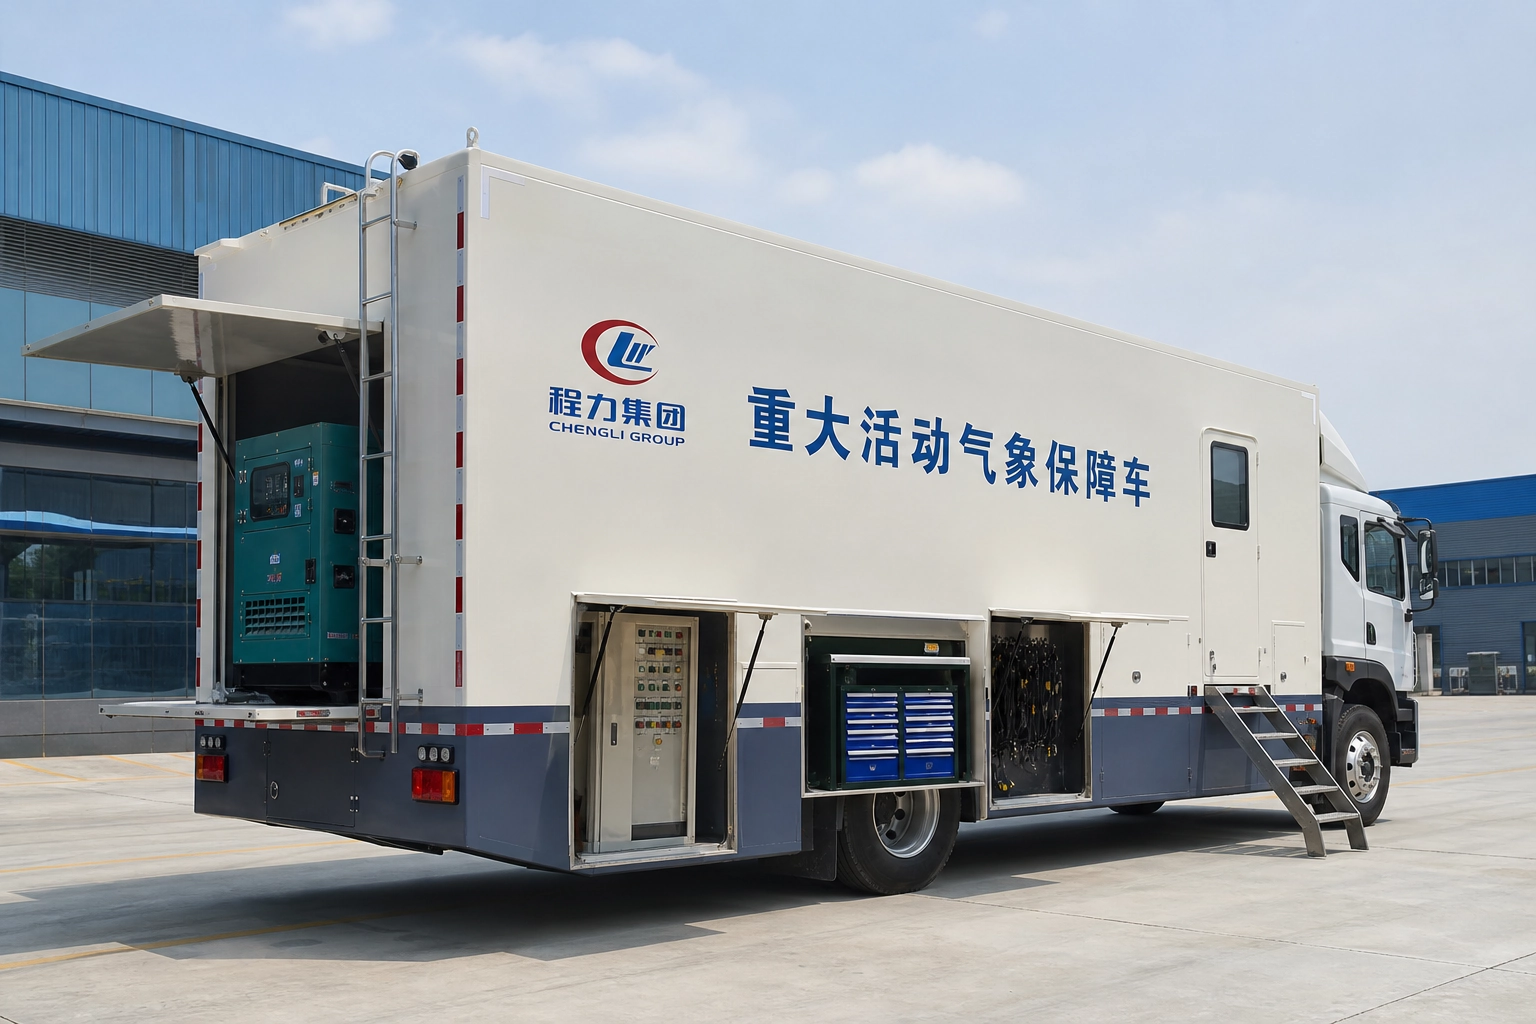
制造工艺流程分解
雷达操作方舱的制造严格遵循“下料—成型—焊接—涂装—总装—测试”六大工序,每一环节均需达到军工级精度。
1. 激光切割下料
采用大功率光纤激光切割机,对6~12mm厚度的优质碳钢板或铝合金板进行精密切割。切割面垂直度≤0.3mm,边缘无毛刺,为后续焊接提供精确基准。
2. 板材折弯成型
使用高精度数控折弯机(吨位≥600T),一次折弯长度可达6米。折弯角度公差±0.5°,确保方舱棱边平直、密封面贴合紧密。
3. 机器人自动焊接
舱体主焊缝采用六轴工业机器人进行MIG/MAG焊接。焊缝熔深≥板厚的80%,焊后变形量≤1mm/米。关键部位(如门框、接插件安装板)同步实现100%焊缝探伤检测。
4. 粉末静电喷涂
前处理经脱脂、磷化、钝化后,使用环氧聚酯粉末涂料进行静电喷涂,固化温度200℃±5℃,涂层厚度80~120μm。满足C5级高耐候性要求。
5. 舱体内饰及系统集成
空调系统、电磁屏蔽组件、设备机架、照明及布线等同步安装。内饰材料选用阻燃等级B1级的铝塑板或高密度蜂窝板。
6. 出厂性能测试
每台方舱出厂前完成气密性测试(压力≥300Pa,保压10分钟压降≤50Pa)、电磁屏蔽效能测试(30MHz~1GHz频段≥60dB)、空调制冷制热性能测试(温差±2℃)。
关键工艺参数
下表汇总了方舱制造中最为核心的工艺参数及对应要求:
| 工艺环节 | 参数项 | 标准值 | 检测方法 |
|---|---|---|---|
| 切割 | 切割尺寸公差 | ±0.5mm | 三坐标测量仪 |
| 折弯 | 折弯角度公差 | ±0.5° | 角度量具 |
| 焊接 | 焊缝熔深 | ≥80%板厚 | 超声波探伤 |
| 焊接 | 焊后变形量 | ≤1mm/m | 平面度检测仪 |
| 涂装 | 涂层厚度 | 80~120μm | 膜厚仪 |
| 气密 | 泄漏率 | ≤50Pa/10min(300Pa) | 气密性测试台 |
| 屏蔽 | 屏蔽效能 | ≥60dB(30MHz-1GHz) | 屏蔽室测试 |
| 尺寸 | 外形尺寸公差 | ≤±1mm | 激光测距仪 |
以上参数直接决定方舱的防护等级(可达IP66)、电磁兼容性及舱内温湿度控制能力。
工艺对性能的影响
1. 焊接精度与电磁屏蔽的关系
焊接变形直接导致舱体缝隙不均匀,从而降低电磁屏蔽效能。当焊缝间隙≤0.5mm时,配合导电衬垫,可稳定达到60dB以上屏蔽效果;若变形量超过2mm/m,屏蔽效能将骤降至40dB以下。因此,必须采用机器人焊接配合防变形夹具,确保每一条焊缝的间隙控制。
2. 涂装质量与防护等级的关联
粉末喷涂的厚度均匀性决定方舱的防腐蚀与防水能力。IP66防护要求舱体在强喷水环境下10分钟无进水,涂层厚度低于80μm时,边缘及接缝处易出现锈蚀点。通过自动化喷涂流水线,配合膜厚在线监测,可将一次合格率提升至98%以上。
3. 内饰布局对设备运行的间接作用
空调出风口位置、线缆走向、设备架承载能力等工艺细节,直接影响舱内温度场与气流组织。采用CFD仿真优化后的布管工艺,可使舱内温差控制在±2℃以内,满足雷达设备对恒温恒湿的苛刻需求。
程力汽车集团股份有限公司在雷达操作方舱制造领域拥有成熟的工艺体系,其生产车间配备全进口激光切割机、多台六轴焊接机器人和自动喷涂线,可承接从标准舱到定制化任务舱的批量生产。公司位于湖北省随州市,提供从技术方案到出厂测试的全流程服务,详情可访问官网 https://www.chenglix.com 查询。
工艺优化方向主要包括:引入搅拌摩擦焊工艺替代部分MIG焊,减少焊接变形;推广机器人自动打磨与涂胶工序,进一步提升密封一致性;开发模块化内饰快装结构,缩短总装周期。这些改进将推动方舱制造向更高精度、更高效率方向迭代。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com