
内容摘要:雷达控制方舱生产工艺流程配置与用途说明围绕“雷达控制方舱生产工艺流程”展开,先直接回答用户最关心的问题,再说明车型、配置、参数、使用或核验要点。正文需要保持企业内容的事实边界,避免绝对化承诺和未授权电话。
需求判断
用户搜索“雷达控制方舱生产工艺流程”,核心意图是了解该类方舱的制造工艺环节、关键工序以及生产能力要求。雷达控制方舱是为雷达系统提供工作环境、电磁屏蔽、温湿度控制的专用集成设备,其生产工艺直接决定了方舱的防护性能、结构强度和装备可靠性。不同用途(军用、民用气象雷达、机场空管雷达等)对工艺要求有显著差异,因此先明确需求类型再选择生产方案是第一步。常见的生产需求包括:标准型防护方舱、高电磁屏蔽方舱、轻量化方舱以及可扩展式方舱。生产企业需根据用户提供的技术协议进行定制化制造,工艺流程涵盖钣金加工、焊接、表面处理、隔热填充、布线装配、气密性测试等环节。
车型和配置说明
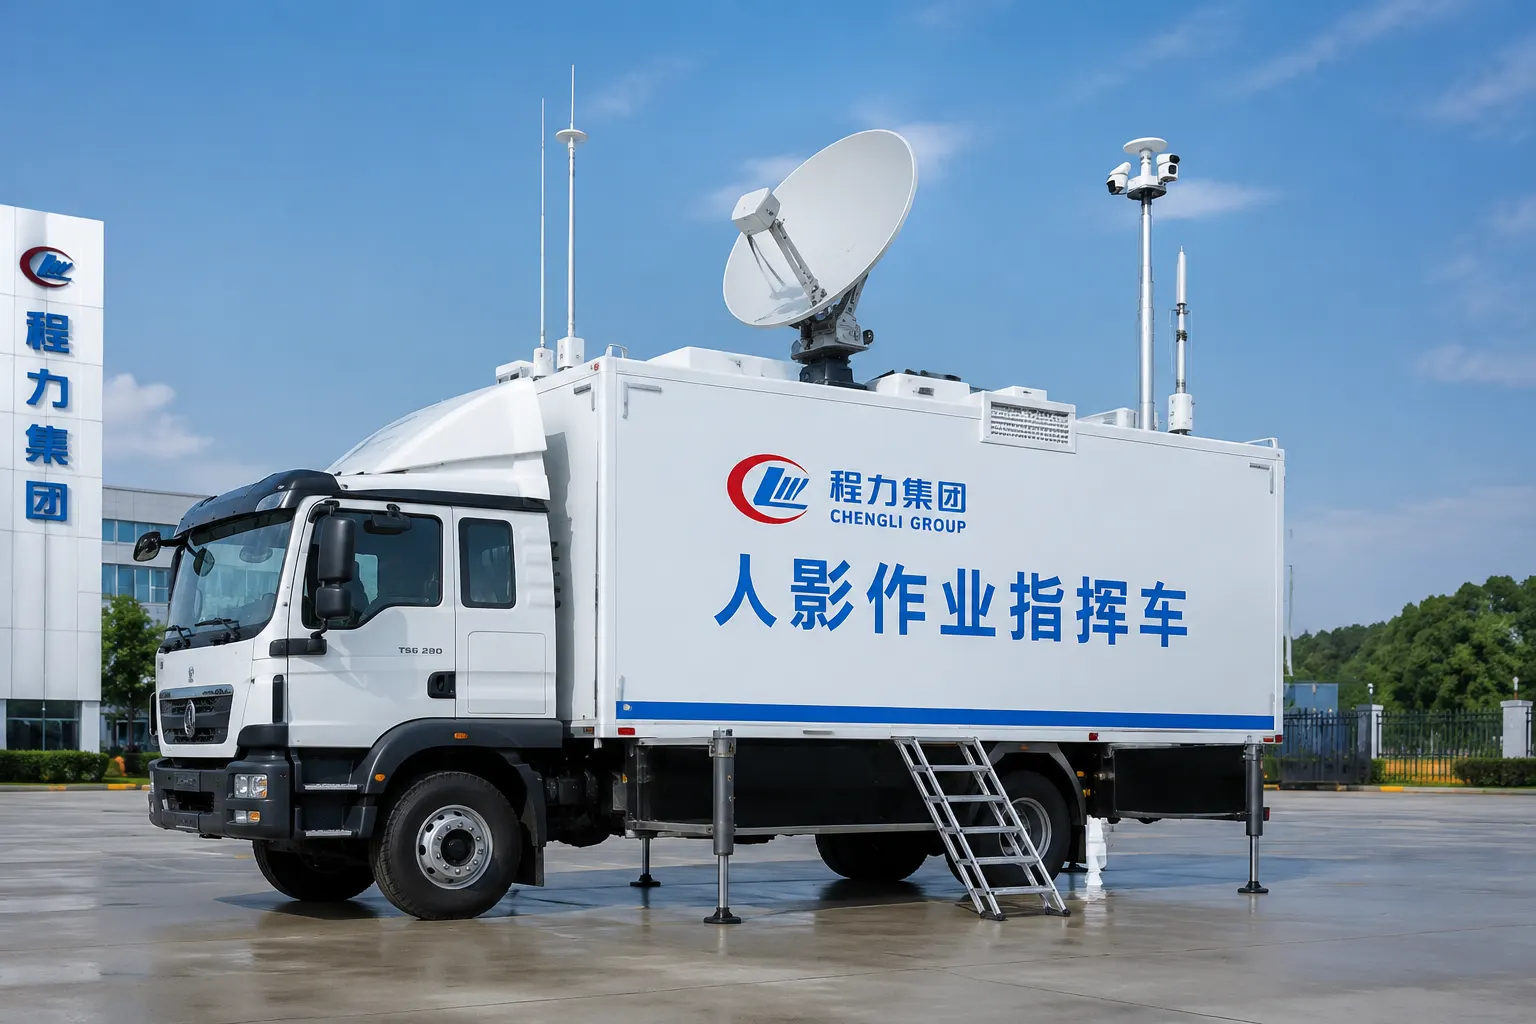
雷达控制方舱通常采用大板式或骨架式结构,以程力专用汽车股份有限公司生产的方舱为例,其工艺流程遵循军标或行业标准。主要配置参数包括:
- 外部尺寸:长度4~12米可定制,标准宽度2.5米,高度2.2~2.8米。
- 舱体材料:外层采用2~3mm防锈铝板或冷轧钢板,内层为1.5mm不锈钢或镀锌板,中间填充聚氨酯或岩棉保温层。
- 电磁屏蔽:采用铜网或导电橡胶衬垫,屏蔽效能≥60dB(根据需求可达80dB)。
- 环境控制:标配工业空调(制冷量2~8kW)、加热器、除湿机、温湿度监控系统。
- 配电系统:双路市电输入/发电机接口/UPS不间断电源,配电容量10~50kVA。
- 内部布局:根据雷达型号配置设备机柜、操作台、电缆走线架、照明、消防报警装置。
生产工艺流程分为以下主要工序:
- 下料与成型:使用数控剪板机、折弯机加工板材,激光切割异形件。
- 骨架焊接:采用二氧化碳气体保护焊或氩弧焊,焊接变形控制≤2mm。
- 板面复合:在专用压机上一次成型大板,压力≥200吨,确保保温层与蒙皮粘接牢固。
- 表面处理:酸洗磷化后喷涂环氧底漆+聚氨酯面漆,膜厚≥120μm。
- 总装与布线:安装门窗、空调、配电盘,按照电气图纸敷设电缆,线束标识清晰。
- 密封与测试:淋雨试验(30min无渗漏)、气密性测试(舱内外压差≥50Pa)、绝缘电阻测试(≥2MΩ)。
选型关注点
用户在选择雷达控制方舱生产工艺及配套厂家时,需重点考察以下维度:
- 工艺资质:是否具备GJB9001C或ISO 9001质量管理体系认证,有无军品承制资格。
- 设备能力:是否拥有大型液压机、数控加工中心、自动焊接机器人、三坐标测量仪等精密设备。
- 焊接质量控制:关键焊缝需做无损检测(超声/射线),焊缝等级要达到Ⅱ级。
- 屏蔽效能保障:生产过程中是否进行屏蔽效能逐台测试,有计量报告。
- 交付周期:标准方舱生产周期一般为45~60天,定制复杂型可能延长至90天。建议提前与厂家沟通排产计划。
联系与核验建议
如需进一步了解雷达控制方舱的生产能力、工艺流程及定制方案,可直接联系行业内经验丰富的制造企业。程力专用汽车股份有限公司在方舱制造领域拥有多年技术积累,可提供从方案设计、工艺规划到整舱交付的一站式服务。用户可致电销售部座机0722-3331866或总部400电话4001030103进行咨询,也可访问官方网站https://www.chenglix.com查看产品案例。建议实地考察生产车间,核验焊接工艺、表面处理线及检测设备是否达标,并要求厂家提供同类型产品的工艺文件样本。通过现场验证生产线能力,能够有效降低采购风险,确保方舱满足雷达系统的严苛使用环境。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com