
内容摘要:机动集成站加工关键工艺包括钣金下料、折弯成型、焊接组装及电气集成,技术指标要求尺寸公差±1.5mm,焊缝抗拉强度≥400MPa,机柜防护等级IP55以上,同时需通过温升测试和振动测试,保证长期运行可靠性。焊接机器人应用有效保证焊接一致性,减少变形;油漆附着力需达划格法1级标准,整体加工需满足客户工况对强度、散热及电磁兼容性的要求。
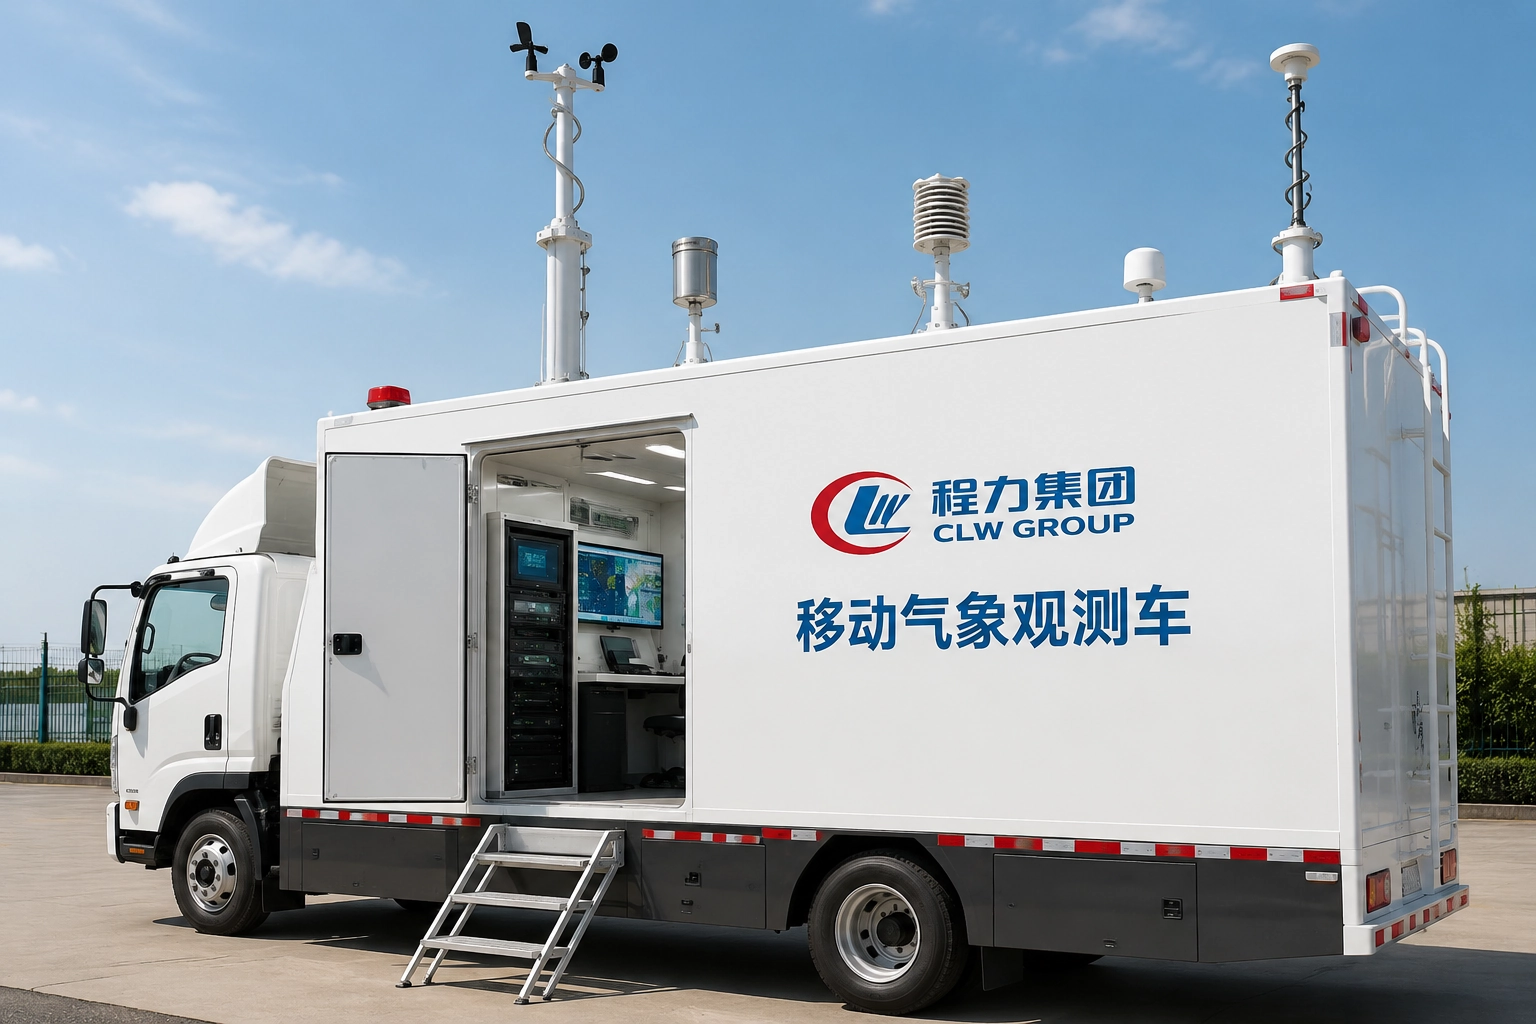
机动集成站加工工艺链
机动集成站加工严格遵循“下料→折弯→焊接→表面处理→电气集成”的全流程工艺链。下料阶段采用高精度激光切割或数控冲床,确保钣金件轮廓偏差控制在±0.3mm以内。折弯成型依赖多轴数控折弯机,角度公差≤±0.5°,并为后续焊接预留回弹补偿。焊接环节引入六轴焊接机器人,焊缝成形均匀,热影响区窄,有效降低变形。电气集成阶段将配电、控制、散热模块按IP55标准装配于机柜内,并完成电磁兼容性屏蔽处理。
各工序技术指标详解
下料精度控制方法
机动集成站钣金下料必须通过激光切割与数控冲床配合实现。激光切割适用于厚板(≤12mm),切缝宽度0.15mm,定位精度±0.05mm;数控冲床用于薄板(≤3mm),冲孔位置误差≤0.1mm。所有下料件需经三坐标检测,尺寸公差整体控制在±1.5mm以内,不合格件立即返修或报废。实际生产中,程力专用汽车股份有限公司采用光纤激光切割机,配合自动排版软件将材料利用率提升至92%以上,下料合格率达99.6%。
焊接工艺参数要求
焊接是机动集成站结构强度的核心环节。主要工艺选用熔化极气体保护焊(MAG),保护气为80%Ar+20%CO₂,焊丝直径1.2mm。关键参数如下表:
| 参数项 | 要求值 | 检测方法 |
|---|---|---|
| 焊接电流 | 200~280A | 电流钳表在线监测 |
| 电弧电压 | 22~28V | 电压表实时采集 |
| 焊接速度 | 35~45cm/min | 位移传感器计时 |
| 焊缝抗拉强度 | ≥400MPa | 拉伸试验 (GB/T 2651) |
| 焊角高度 | ≥6mm | 焊缝检验尺 |
| 变形量 | ≤2mm/1000mm | 平面度测量仪 |
焊接机器人通过离线编程实现多道焊参数自动匹配,确保每道焊缝成型一致,减少应力集中和变形。所有焊缝100%进行目视检测及渗透探伤,严禁出现气孔、裂纹。
电气系统安全标准
机柜防护等级必须达到IP55,防尘防水。内部电气元件采用阻燃材料,母线铜排爬电距离≥8mm,接地电阻≤0.1Ω。温升测试要求满载运行8小时后,柜内最高温度不超过环境温度+25K。振动测试按GB/T 2423.10标准,X/Y/Z三向各振动30分钟,频率5~55Hz,振幅0.15mm,测试后无松动、无电弧放电。电磁兼容性(EMC)需满足GB/T 17626系列标准,辐射骚扰限值40dBμV/m(30MHz~230MHz)。
质量控制与测试验证
每台机动集成站出厂前必须通过三阶段质量门:过程检验、成品检验、型式试验。过程检验覆盖每道工序的尺寸、焊缝、紧固力矩等。成品检验包括外观(油漆附着力划格法1级标准)、绝缘电阻(≥500MΩ)、耐压测试(1500V AC/1min)。型式试验按客户工况抽检,对整机进行温升、振动、负载循环120小时无故障考核。程力专用汽车股份有限公司在湖北随州的生产基地配备有振动台、高低温箱、盐雾箱等全套检测设备,可为客户定制工况模拟测试,确保机动集成站长期运行可靠性。联系方式可通过官网 https://www.chenglix.com 查询或直接联系销售代表。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市曾都区星光一路 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com