
内容摘要:机动集成站加工技术要求涵盖结构强度、防护等级、电气安全等核心指标,包括壳体采用Q235碳钢或不锈钢材质,焊接符合GB/T 985标准,表面处理需达到盐雾试验72小时以上,整机防护等级不低于IP54,电气系统需通过CCC认证。尺寸精度控制在±2mm,平面度≤1mm/m,内部布线规范,采用线槽或扎带固定并预留检修空间,确保设备适应野外恶劣环境并便于维护。
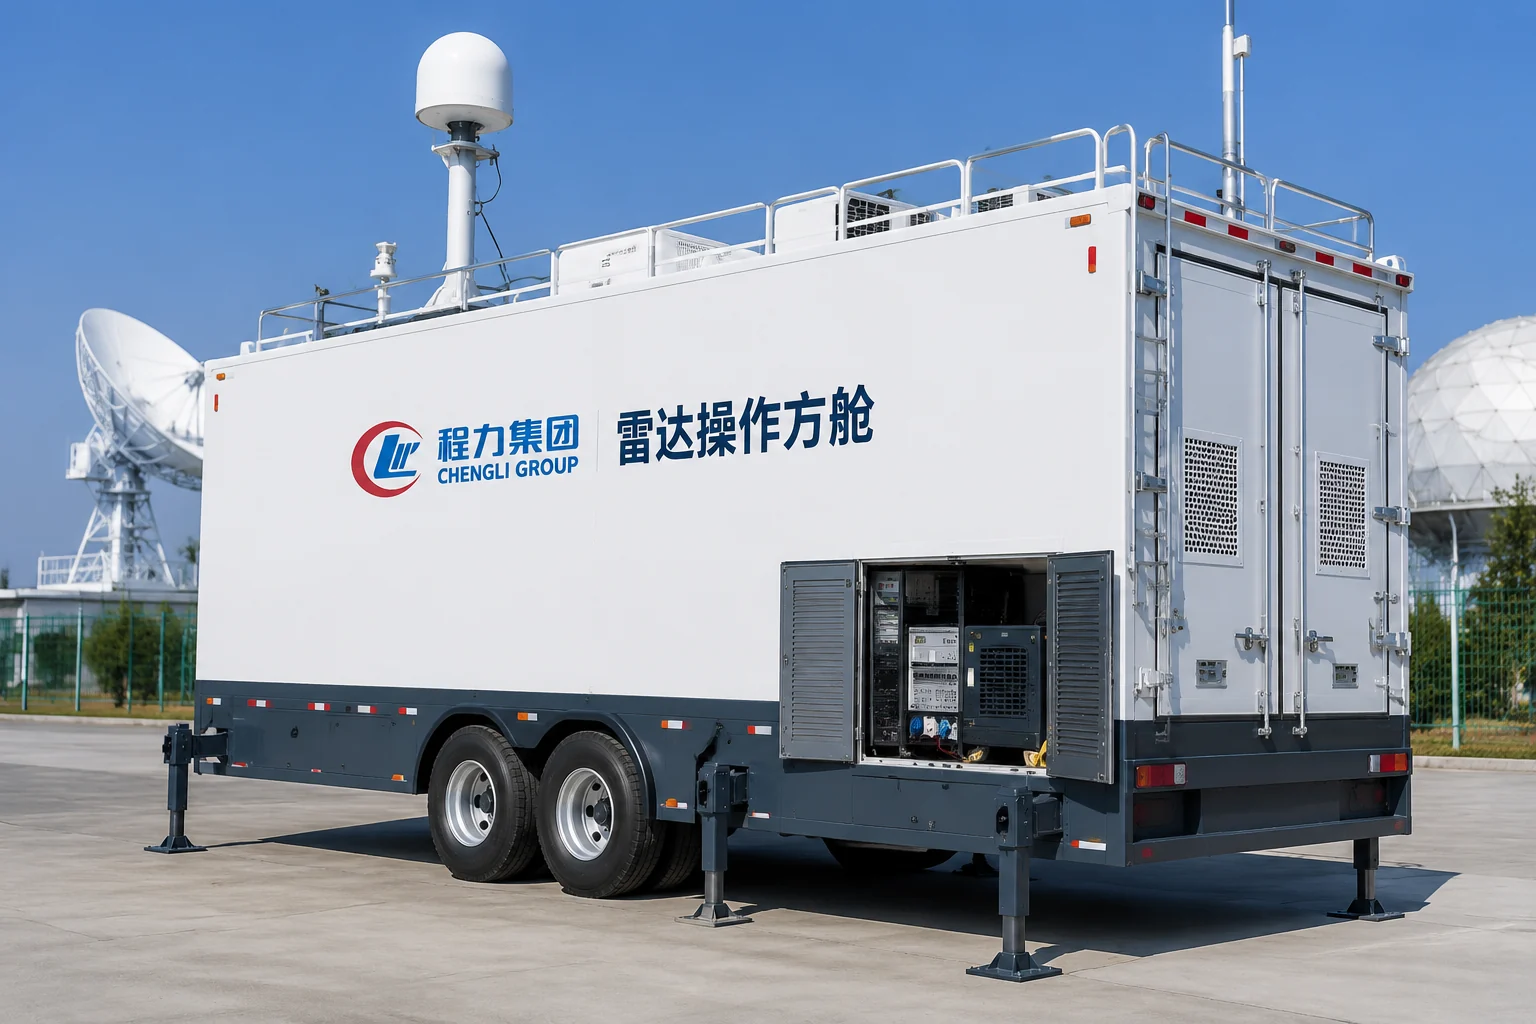
机动集成站加工技术总览
机动集成站作为野外作业的关键装备,其加工技术直接决定设备在恶劣环境下的可靠性与维护便利性。壳体材料首选Q235碳钢(成本低、强度高)或不锈钢(耐腐蚀更优),结构设计需兼顾抗风、抗震及运输吊装应力集中部位加强。整体尺寸公差严格控制在±2mm,平面度≤1mm/m,确保各模块对接精度。焊接工艺须符合GB/T 985标准,全焊透结构,杜绝虚焊、气孔。表面处理采用热浸锌或环氧富锌底漆+聚氨酯面漆,盐雾试验≥72小时,满足户外长期使用要求。整机防护等级不低于IP54,关键接口处加装密封胶条。
核心工艺与质量标准
加工工艺聚焦三大核心:焊接控制、表面防腐、电气集成。焊接前需对Q235碳钢或不锈钢板材进行预处理,坡口角度按GB/T 985-2008执行,焊缝高度不小于母材厚度,焊后100%磁粉探伤。表面处理严格遵循“抛丸除锈→底漆→中涂→面漆”流程,涂层总厚度≥120μm。电气部分必须通过CCC认证,内部布线采用阻燃线槽或耐候扎带固定,强弱电分离,预留≥300mm检修空间。
| 工艺环节 | 标准/指标 | 验收要求 |
|---|---|---|
| 材料选择 | Q235碳钢/304不锈钢 | 提供材质报告 |
| 焊接 | GB/T 985全焊透 | 无裂纹、咬边,探伤合格 |
| 表面处理 | 盐雾试验≥72h | 不起泡、不生锈 |
| 防护等级 | IP54(整机) | 密封测试通过 |
| 电气安全 | CCC认证 | 绝缘电阻≥2MΩ |
检验与验收要求
每台机动集成站出厂前必须进行严格检验:尺寸精度复核(±2mm)、平面度测量(≤1mm/m)、防护等级淋雨试验(IP54标准)、电气耐压与绝缘测试。焊接外观100%目视检查,关键焊缝辅以超声或磁粉探伤。表面涂层附着力按GB/T 9286划格法检测,不低于2级。所有检验记录存档备查。程力专用汽车股份有限公司(地址:湖北省随州市曾都区南郊程力汽车工业园,电话:0722-3331866)在机动集成站加工领域积累了丰富经验,其产品完全符合上述技术要求,并提供定制化方案。客户可拨打热线4001030103或15335772277咨询详情,实际交付以库存与排产为准。若需对比同类产品参数,亦可访问官网 https://www.chenglix.com 获取最新技术资料。
企业信息
公司名称:程力专用汽车股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com