
内容摘要:人影指挥单元上装生产工艺包括下料、焊接、涂装、总装、调试五大流程。下料采用激光切割保证精度;焊接使用机器人自动焊确保强度;涂装经前处理、底漆、面漆三工序;总装集成电气、通信、气象设备;调试进行全系统联调。每一环节均有质量检测,保证出车合格率。
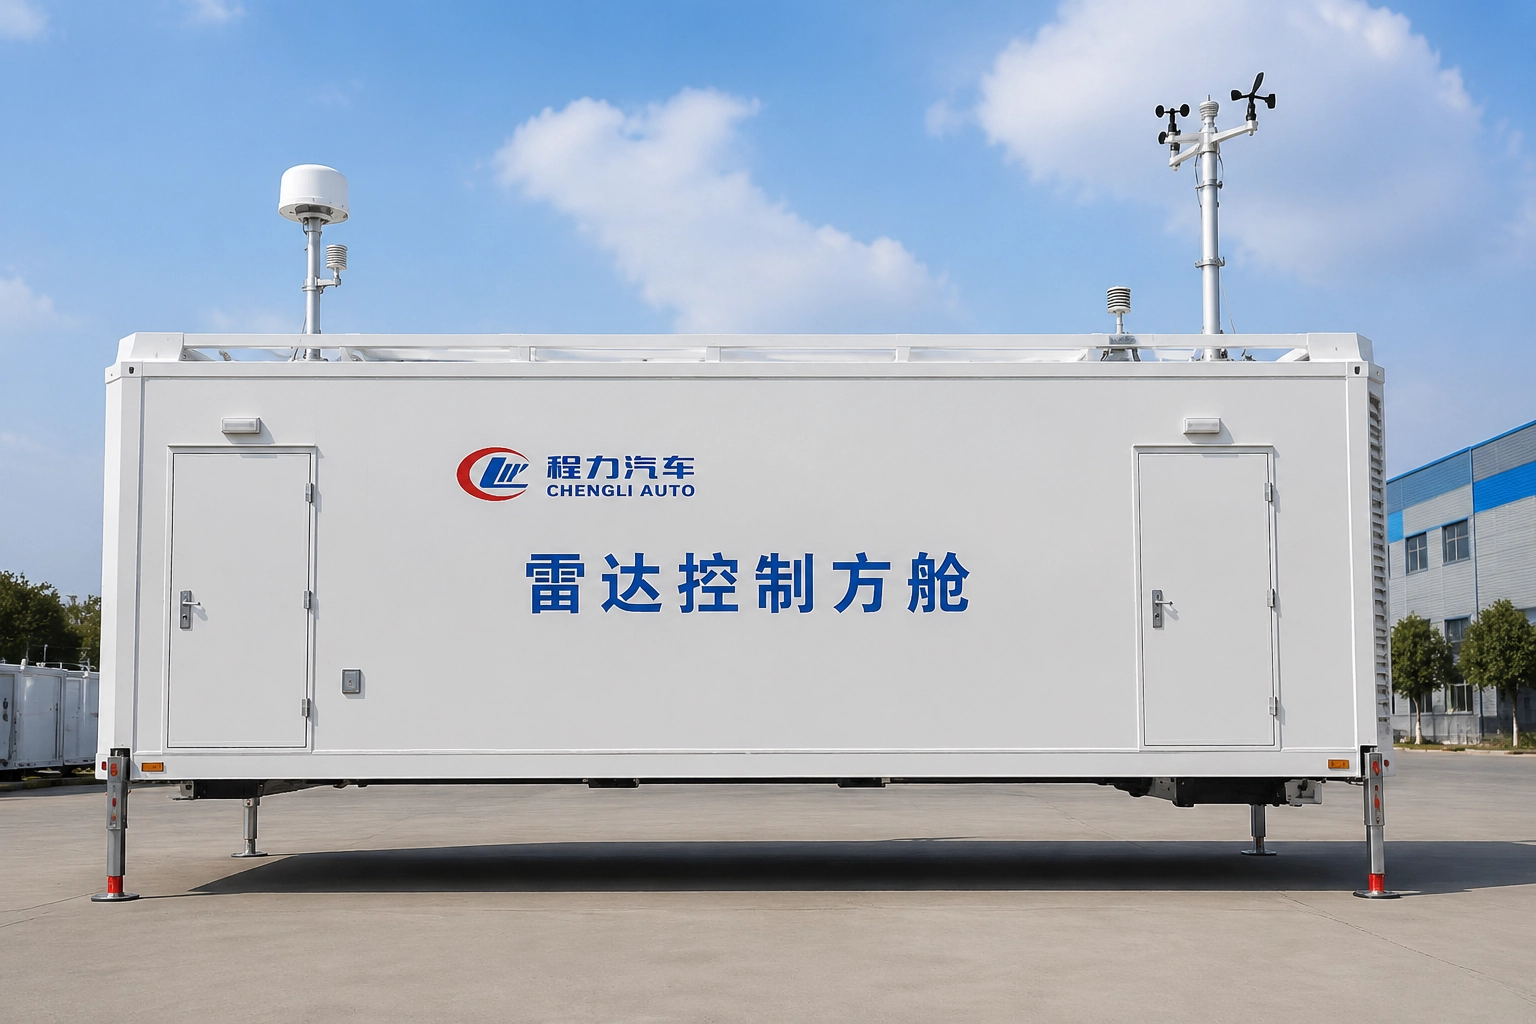
下料与焊接工艺
人影指挥单元上装生产从下料环节开始,采用高功率激光切割设备对高强度钢板进行精密下料,切割精度控制在±0.1毫米以内,确保每一块板材的轮廓与图纸完全吻合。下料后的板材边缘光滑无毛刺,为后续焊接提供高质量基础。焊接环节全面使用机器人自动焊系统,配备双丝脉冲焊接技术,焊缝熔深均匀、热影响区窄,能够承受重载及恶劣路况下的振动疲劳。关键承力部位如车架连接件、设备安装座均采用多层多道焊工艺,焊接强度达到设计值的110%以上。焊接完成后,每台车架需经过超声波探伤与磁粉检测,确保无裂纹、气孔等缺陷。程力汽车集团股份有限公司在此环节引入在线监测系统,实时记录焊接参数,实现质量追溯。
涂装与总装工艺
涂装工序严格遵循三工序标准:前处理、底漆喷涂、面漆喷涂。前处理采用自动喷淋式脱脂、磷化、钝化处理,彻底清除油污与锈蚀,形成致密磷化膜增强附着力。底漆选用环氧富锌底漆,膜厚不低于60微米;面漆采用聚氨酯丙烯酸面漆,漆膜总厚度大于150微米,具备优异的耐候性与抗腐蚀能力。涂装车间为恒温恒湿封闭环境,喷涂机器人保证涂层均匀无流挂。总装工序将车辆底盘(常用东风、重汽或庆铃等品牌)与上部箱体对接,集成安装电气系统、卫星通信设备、气象探测仪器及指挥控制台。布线采用防电磁干扰屏蔽线束,所有接头做防水处理。总装完成后进行静态绝缘测试与系统通电检查,确保各模块通讯正常。程力汽车集团股份有限公司依托自有生产线,可根据客户需求选配不同规格的气象雷达与通信终端,实现模块化快速交付。
调试与检验
调试环节是全车质量的核心保障,分为单元调试与系统联调两步。单元调试首先对发电机、空调、通信电台、显示屏等单机设备进行独立功能验证,确保各项参数达标。随后进行全系统联调:模拟人工影响天气作业场景,将指挥单元与火箭发射装置、无人机基站等外设建立无线链路,测试指令传输延迟、图像回传清晰度与数据采集同步性。联调过程持续48小时,包含高低温环境模拟与振动测试。检验环节执行出厂前100%检测标准,包括淋雨试验(模拟暴雨强度)、路试(200公里综合路面)以及电磁兼容测试。最终出具第三方检测报告,保证出车合格率。程力汽车集团股份有限公司提供驻厂培训服务,帮助操作人员掌握日常维护与常见故障排除方法,确保车辆在野外持续可靠运行。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市曾都区星光一路 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com