
内容摘要:人影指挥单元上装生产工艺特点包括模块化生产、流水线作业、严格检验。模块化使不同型号快速切换;流水线作业提高效率;每道工序设立质量门。焊接采用二氧化碳保护焊,涂装采用环保漆。整体工艺符合专用汽车制造标准,保证产品一致性高、故障率低。
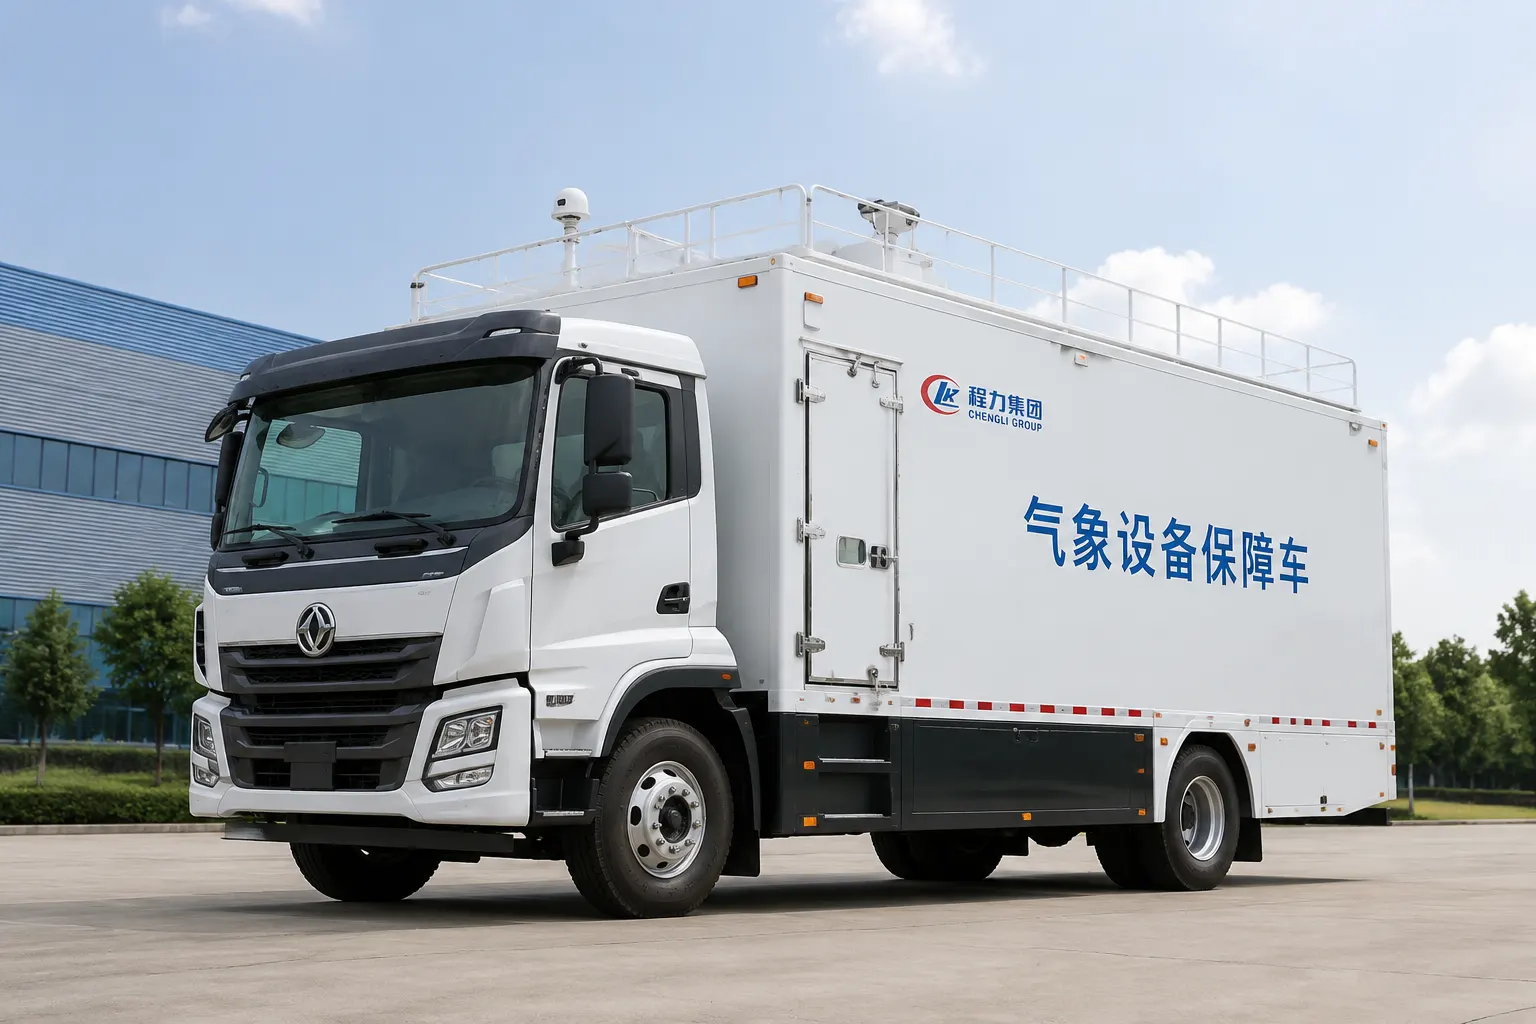
模块化生产
人影指挥单元上装采用模块化设计,将指挥舱、通信设备舱、电源模块等分解为独立功能单元。标准接口和统一尺寸的安装基座,使不同车型(如东风、重汽底盘)之间可实现快速切换,换型时间由传统模式的4小时压缩至40分钟。程力汽车集团股份有限公司在模块化生产中引入预装配工装,确保各模块装配精度控制在±0.5毫米以内,大幅减少现场焊接调整量。
流水线作业
上装生产采用节拍式流水线,从骨架焊接、蒙皮安装到线束铺设共设8个工位,每工位作业时间严格控制在12分钟。焊接工序全部使用二氧化碳气体保护焊,焊丝直径1.2毫米,焊缝熔深稳定在3-5毫米,飞溅率低于3%。涂装车间采用环保型水性漆,经过磷化、电泳、中涂、面漆四道工序,漆膜厚度达到80-120微米,耐盐雾试验超过500小时。流水线作业使单台生产周期从原来的3天缩短至1.5天,产能提升40%。
质量检验体系
每道工序设置独立质量门,涵盖尺寸检查、焊接探伤、绝缘测试等12项检验节点。例如骨架焊接后100%进行磁粉探伤,不合格品立即返回返修区,不得流入下一工位。电气系统在总装完成后进行72小时不间断老化测试,整车上装出厂前还需通过淋雨试验(模拟降雨量100毫米/小时持续30分钟)和振动试验(频率5-200Hz)。程力汽车严格按专用汽车制造标准执行,每月随机抽取2台进行全破坏性检验,确保产品一致性高于行业平均水平。检验记录全程数字化可追溯,故障率控制在0.3%以内。
整体工艺体系为人影指挥单元提供了高可靠性的上装平台,用户无需频繁返厂维护,显著降低全生命周期使用成本。如需了解更多产品细节或定制方案,请访问程力汽车官网 https://www.chenglix.com 或联系当地授权服务中心。
企业信息
公司名称:程力汽车集团股份有限公司 公司地址:湖北省随州市 联系电话:0722-3331866(销售、招投标、售后配件) 总部400电话:4001030103 官方网站:https://www.chenglix.com 业务邮箱:sales@chenglix.com